
Описание
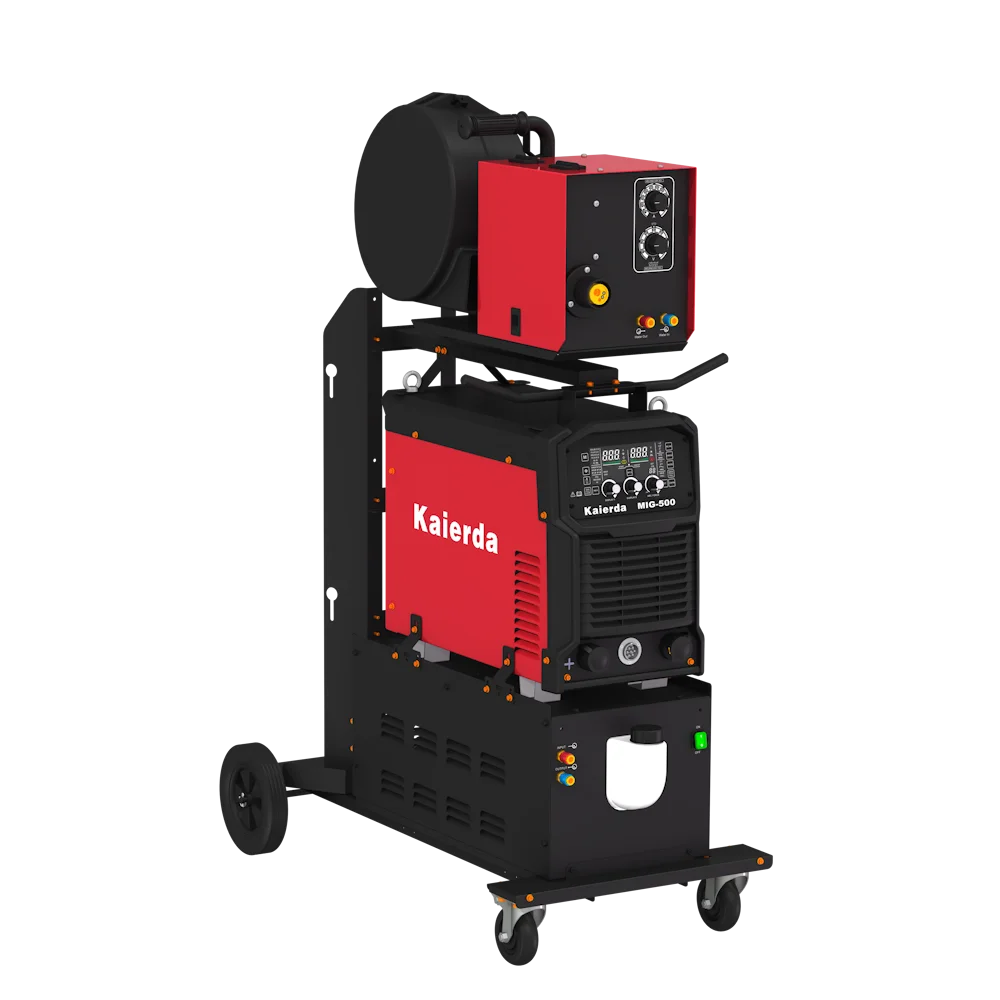
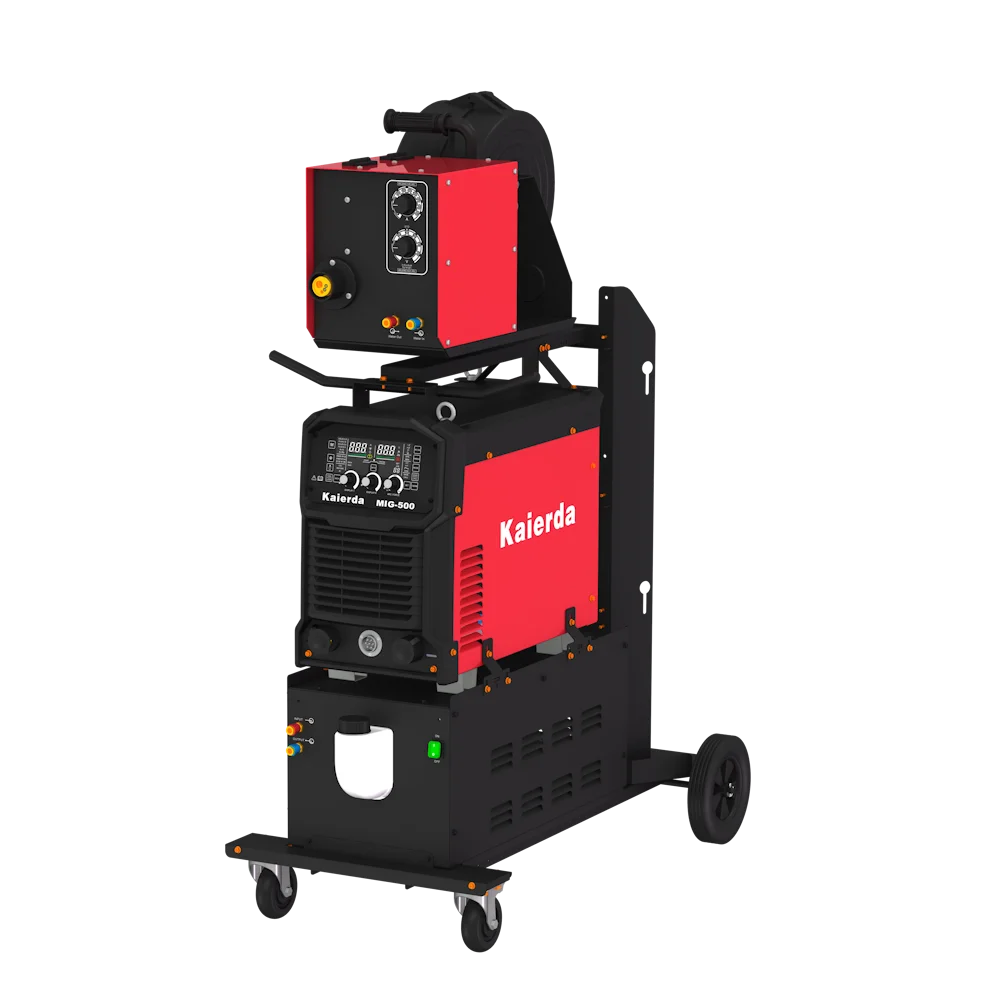
Промышленный сварочный полуавтомат MIG/MAG с MMA и Lift-TIG, MIG/MAG · 500 А — Сварочный ток 30–500 А, Длительная промышленная работа — ПВ 100 % · 500 А, MMA · 500 А — Ручная дуговая сварка, Lift-TIG · 500 А — Контактный поджиг · DC, Проволока 0,8–1,6 мм — Сплошная и порошковая, 2Т · 4Т · Spot · Repeat — Расширенные режимы горелки
Ключевые возможности
MIG/MAG, MMA, Lift-TIG
До 500 А
ПВ 100 % 500 А
Синергетический режим
4Т · Spot · Repeat
Проволока до 1,6 мм
16 ячеек памяти
380 В · 3 фазы
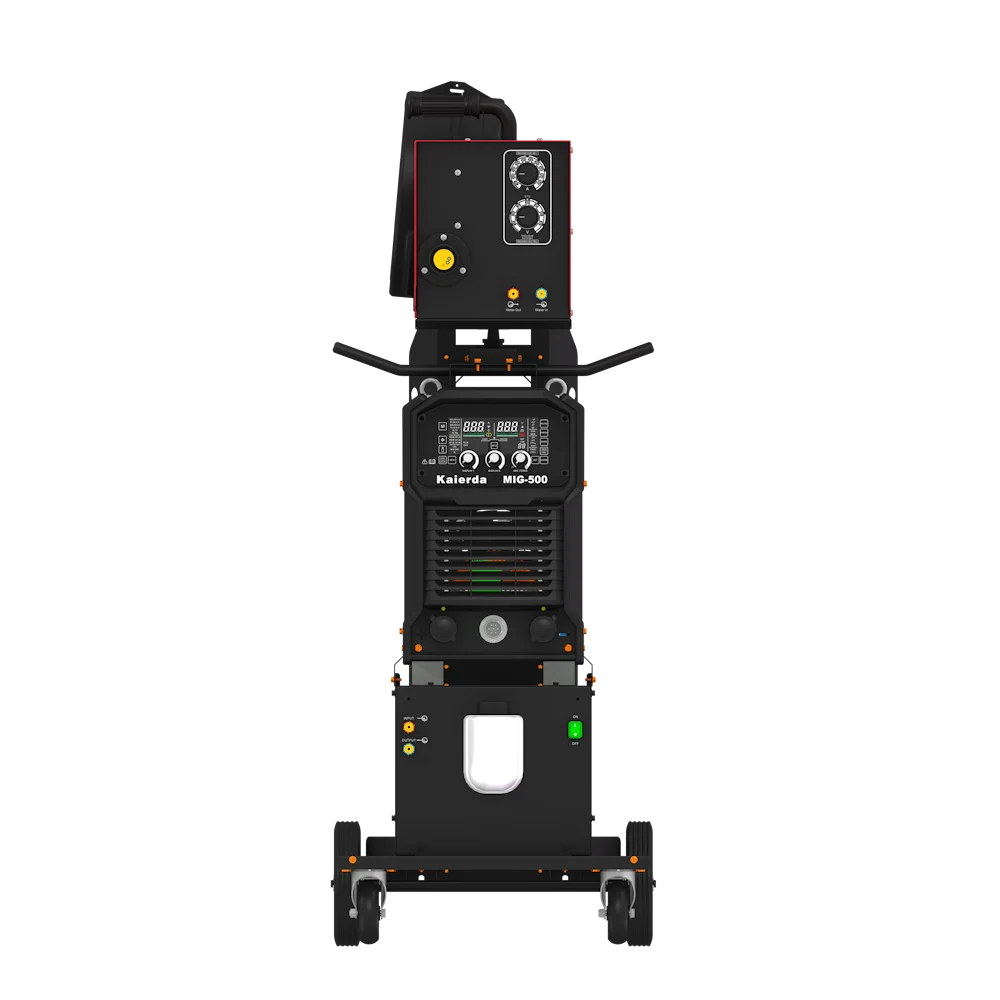
Панель управления
Функции и диапазоны
Выбор синергетической программы
M — материал проволоки
сталь и нержавейка: сплошная (SOLID) и порошковая (FLUX)
Под установленную катушку
Φ — диаметр проволоки
0,8 · 1,0 · 1,2 · 1,6 мм
Выбор защитного газа
Газ
CO₂ · смесь (MIX) · аргон
Метод сварки
WELDING
MIG / MAG / CO₂ · MMA · Lift-TIG
Синергетика или ручная настройка
SYNERGIC
SYN. (авто по току) / MAN. (раздельно)
Режим горелки
MODE
2Т · 4Т · спец. 4Т · точка · повторная заварка кратера
Ток и скорость подачи проволоки
DISPLAY I
30–500 А
Напряжение и время; в синергетике — подстройка ±9,9 В
DISPLAY II
12–45 В
Жёсткость дуги, плавная регулировка (без цифровой индикации)
ARC FORCE
SOFT ← STD → HARD
Параметры старта и заварки кратера
START / CRATER
ток и напряжение — отдельно
Память режимов; при сохранении панель блокируется
SET JOB · SAVE / CALL
16 ячеек
Протяжка проволоки · продувка газа · блокировка панели (5 с)
INCH · GAS / LOCK
Напечатан полный набор обозначений линейки
Панель — общая для серии MIG
активно то, что указано выше
Параметр Диапазон Зачем это на производстве
Предгаз / постгаз регулируются газ идёт до дуги и после неё — нет окисления на старте и на замке шва
Медленная протяжка перед поджигом проволока подходит на пониженной скорости мягкий старт без брызг и «отскока»
Стартовый ток (t-S) в % от сварочного, длительность (t-S) 0–10 с прогрев холодного металла — нет непровара в начале шва
Переход старт → сварка (SL1) 0,1–10 с плавный выход на режим, без выплеска
Переход сварка → кратер (SL2) 0,1–10 с плавный сброс тока, дуга не обрывается резко
Заварка кратера (t-E) 0–10 с, ток и напряжение — отдельно заполненный кратер = нет кратерных трещин на замке
Повторная заварка (Repeat) повтор по кнопке, окно 0,1–10 с не заварился с первого раза — жмёшь ещё раз, и ещё
Точка / пауза (Spot / шов) 0,1–10 с / 0,1–10 с прихватки и прерывистая (шовная) сварка — тонкий лист без коробления
Жёсткость дуги (Arc Force) плавная регулировка, SOFT ↔ HARD глубокий провар и длинный кабель-пакет — или тонкий лист
Подстройка напряжения ±9,9 В от синергетики под свою проволоку, газ и вылет
Коррекция синергетики (P) 10–200 % заводскую базу можно подстроить под свои условия
Отзывы
Отзывов пока нет.