
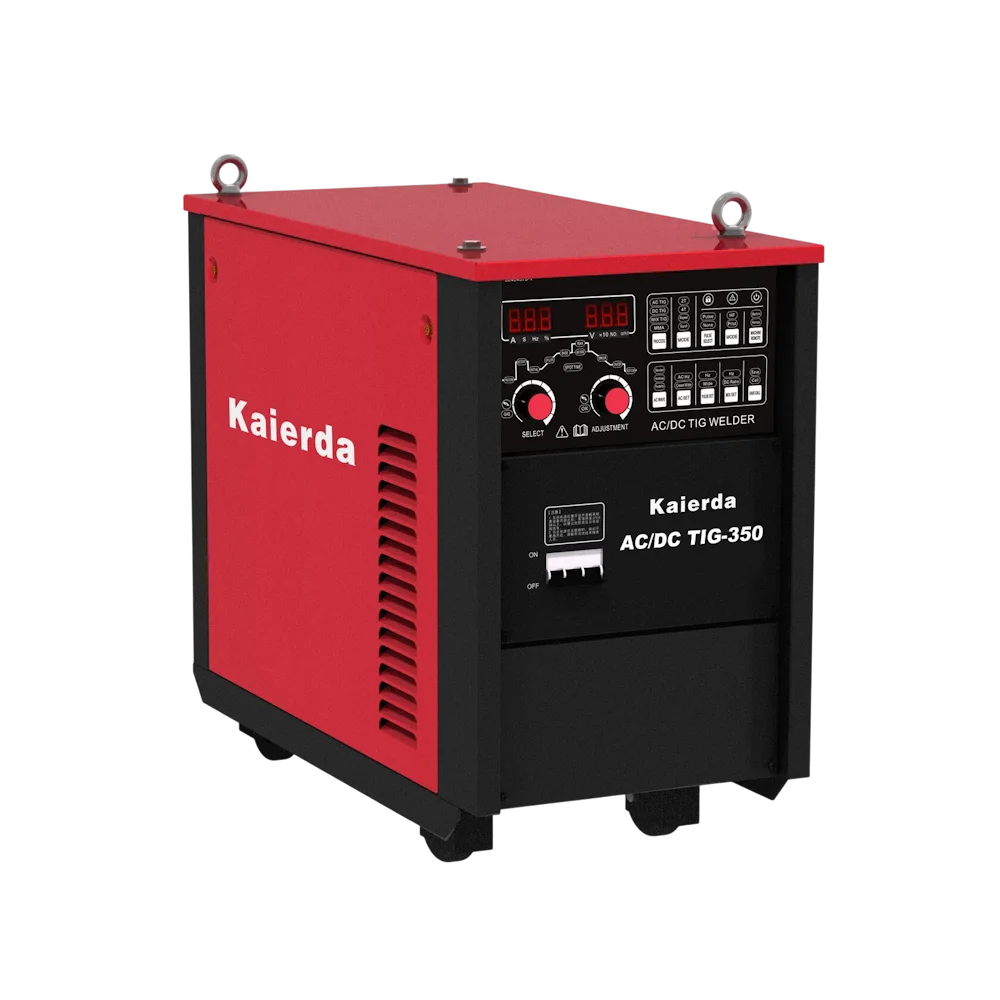
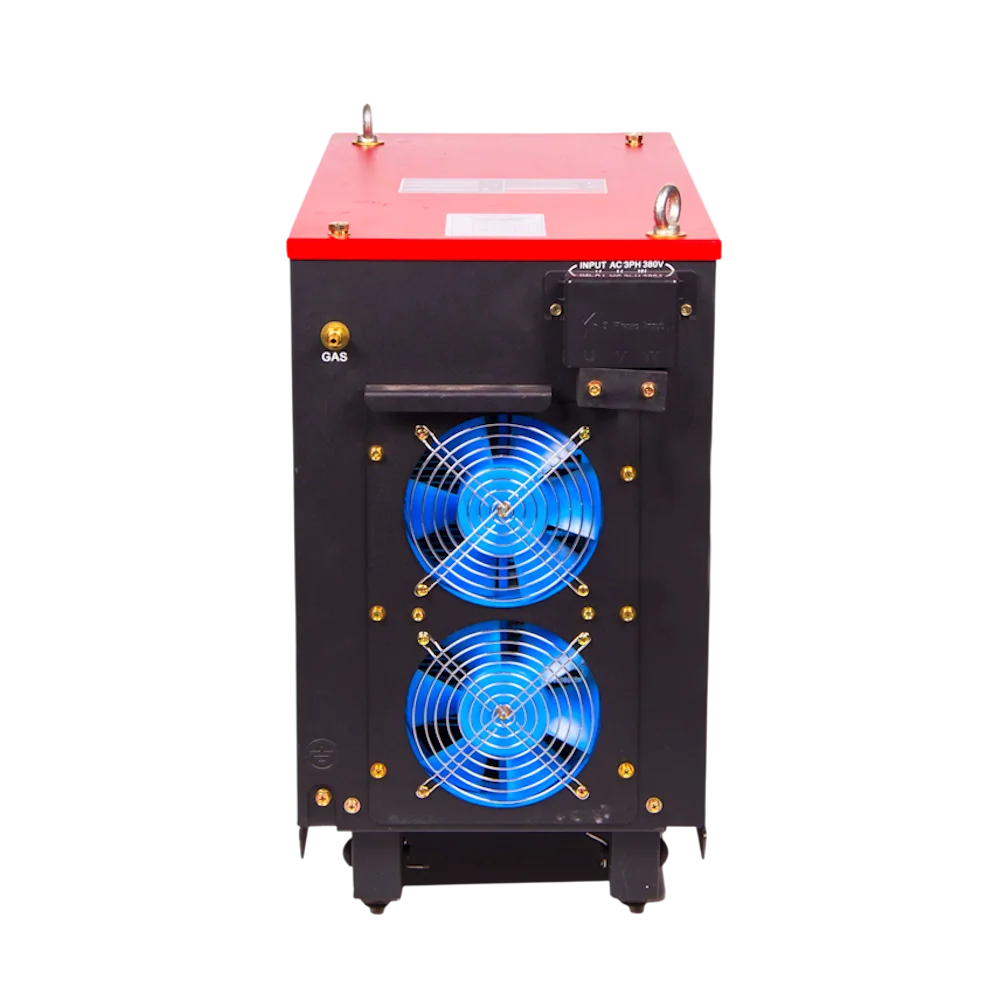
Описание
Цифровой инвертор AC/DC TIG + MMA, TIG AC о 315 A, AC / DC / MIX / MMA — Режимы сварки, 3 формы волны — Синус / треугольник / прямоугольник, Импульс — До 500 Гц, Бесконтактное зажигание — HF-поджиг
Ключевые возможности
AC/DC, MIX TIG, MMA
Импульс AC и DC
Баланс очистки 10–65%
HF и контактный поджиг
3 формы волны: синус, квадрат, треугольник
Алюминий, нержавейка, титан, медь
9 ячеек памяти
Педаль в комплекте
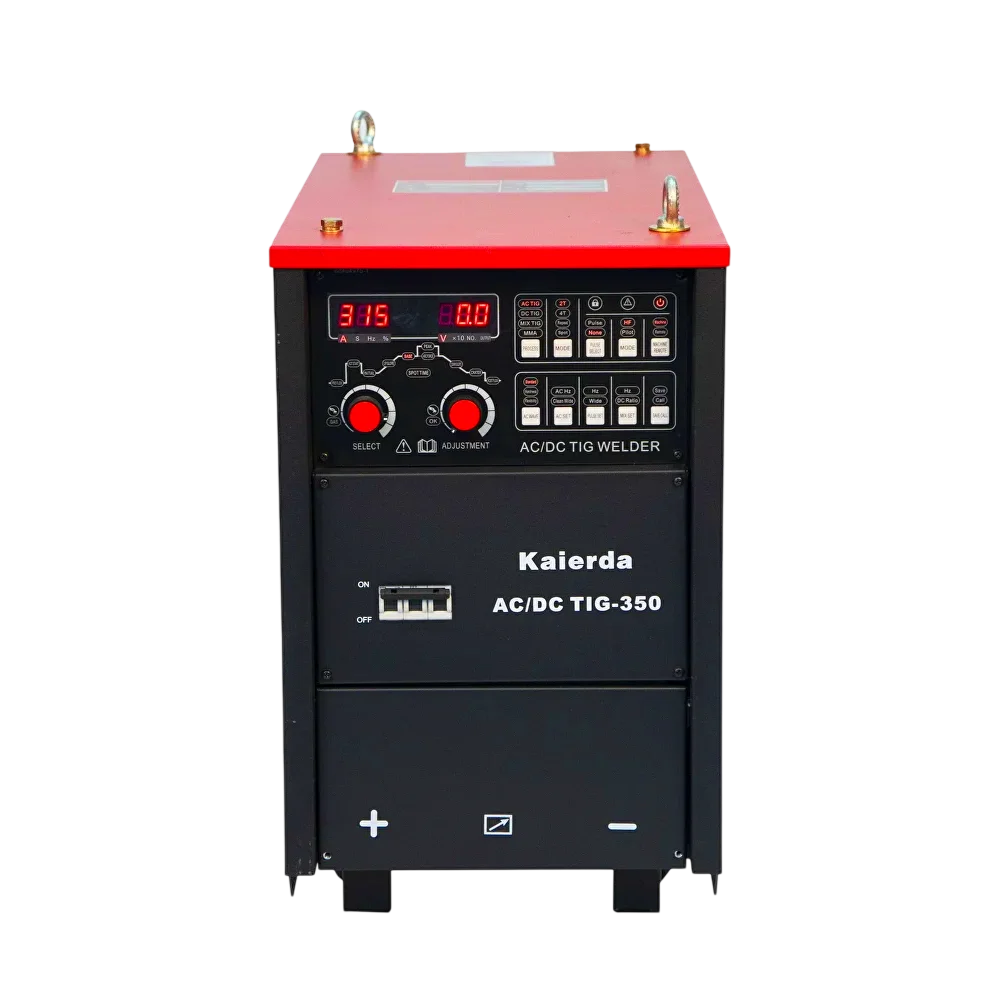
Панель управления
Функции и диапазоны
Метод сварки
PROCESS
AC TIG · DC TIG · MIX TIG · MMA
Режим горелки
MODE (горелка)
2T · 4T · Repeat · Spot
Импульс
PULSE SELECT
Pulse / None
Способ зажигания дуги
MODE (поджиг)
HF (бесконтактный) · Pilot (контактный)
Управление
MACHINE / REMOTE
с панели или с выносного пульта / педали
Форма волны переменного тока
AC WAVE
Standard · Hardness · Flexibility
Параметры переменного тока
AC SET
частота до 500 Гц · баланс очистки 10–65 %
Параметры импульса
PULSE SET
частота 0,2–500 Гц · скважность 10–90 % · пик и база
Режим MIX
MIX SET
частота чередования 0,5–10 Гц · доля DC 10–90 %
Память режимов
SAVE / CALL
9 ячеек — сохранение и вызов
Выбор параметра и установка значения
SELECT · ADJUSTMENT
вся циклограмма настраивается здесь
«Проверка газа» + «Подтверждение», удержать 2 с
Блокировка панели
сварщик не собьёт настройки
Параметр Диапазон Зачем это на производстве
PRE FLOW — предварительная продувка 0–25 с аргон вытесняет воздух — нет окисления и пор на старте
HOT START — горячий старт 30–200 % от сварочного тока дуга зажигается с первого раза на холодном и загрязнённом металле
INITIAL CURRENT — начальный ток AC 10–315 А / DC 10–300 А мягкий вход в шов — не прожигает тонкий край
UP SLOPE — нарастание тока 0–25 с плавный выход на режим — без выплеска и подреза
Импульс: частота 0,2–500 Гц от «дыхания» ванны на 1 Гц до звонкой дуги на сотнях герц
Импульс: скважность 10–90 % соотношение пика и базы — влияет на форму шва и глубину провара
PEAK / BASE CURRENT — пиковый / базовый ток задаются раздельно пик проваривает, база даёт сварочной ванне остыть
DOWN SLOPE — спад тока 0–25 с дуга не обрывается резко — нет кратера
CRATER — заварка кратера AC 10–315 А / DC 10–300 А заполненный кратер — нет кратерных трещин на замке шва
POST FLOW — продувка после сварки 0–25 с вольфрам и шов остывают под аргоном — электрод служит дольше
SPOT TIME — точечная сварка 0,1–10 с прихватки одинаковой длительности — без настройки «на глаз»
Отзывы
Отзывов пока нет.