
Описание
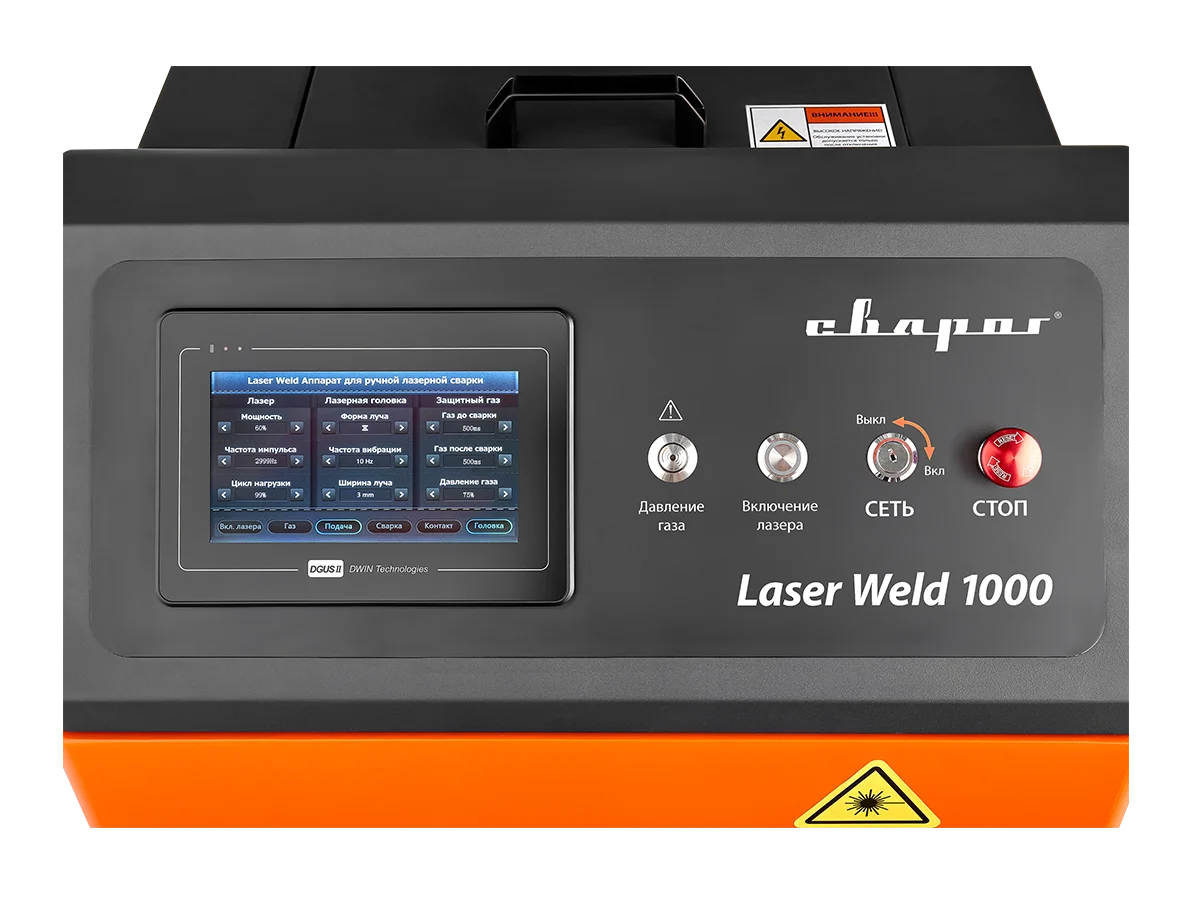
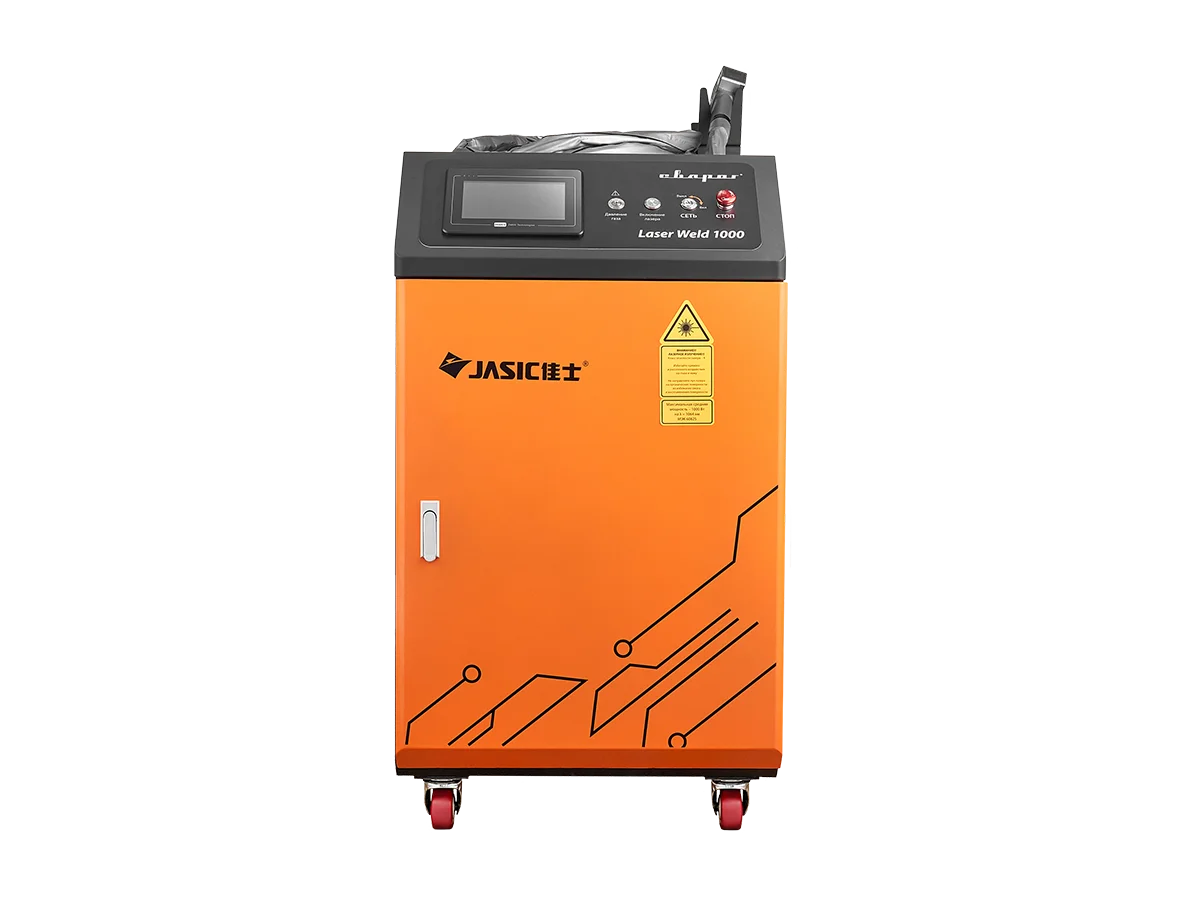
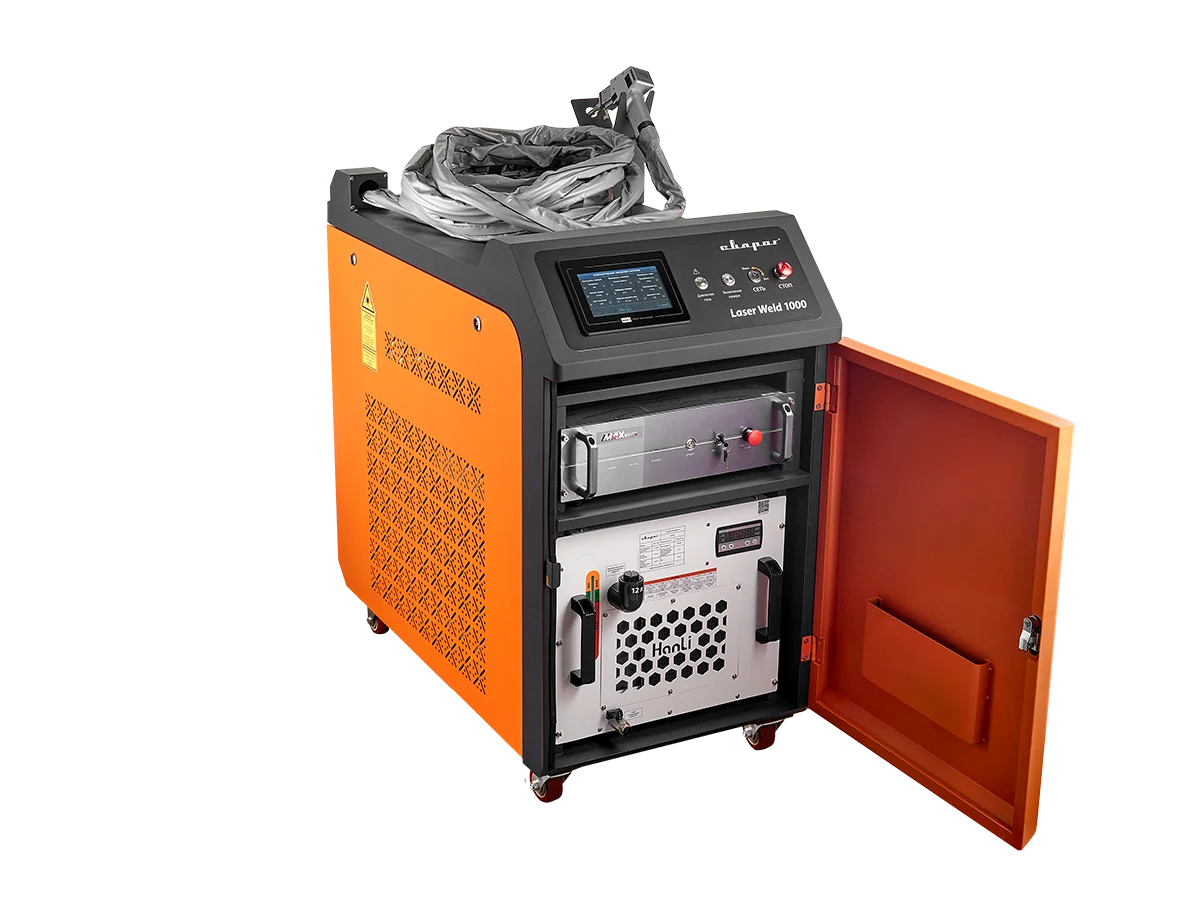
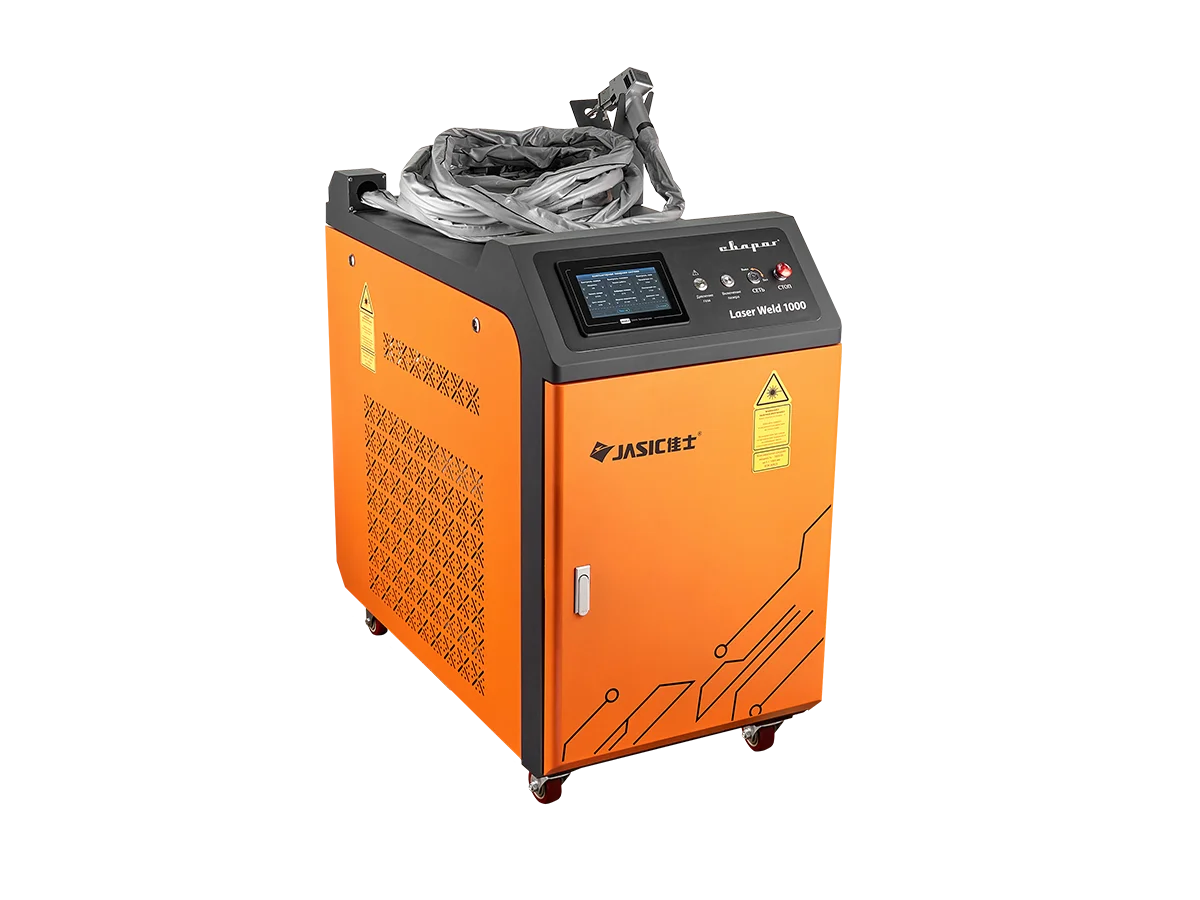
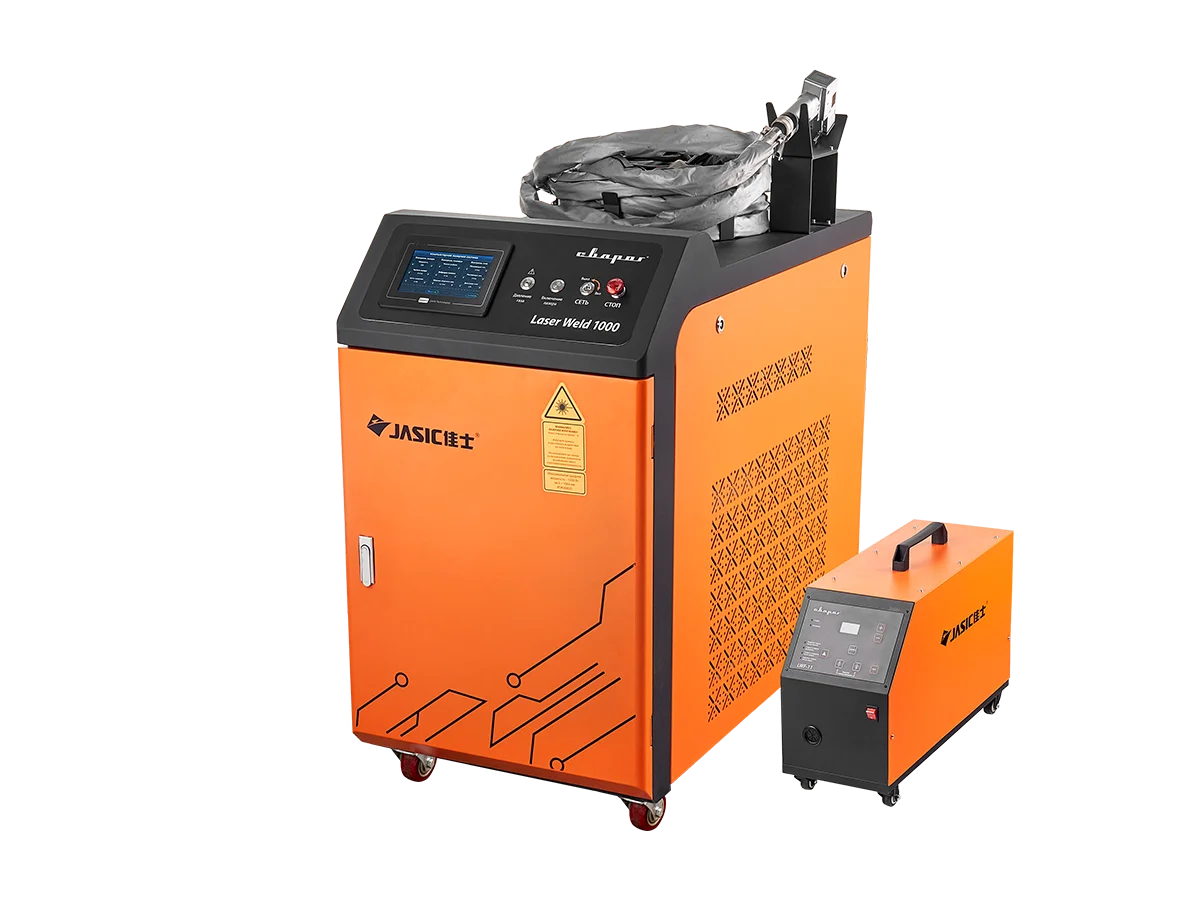
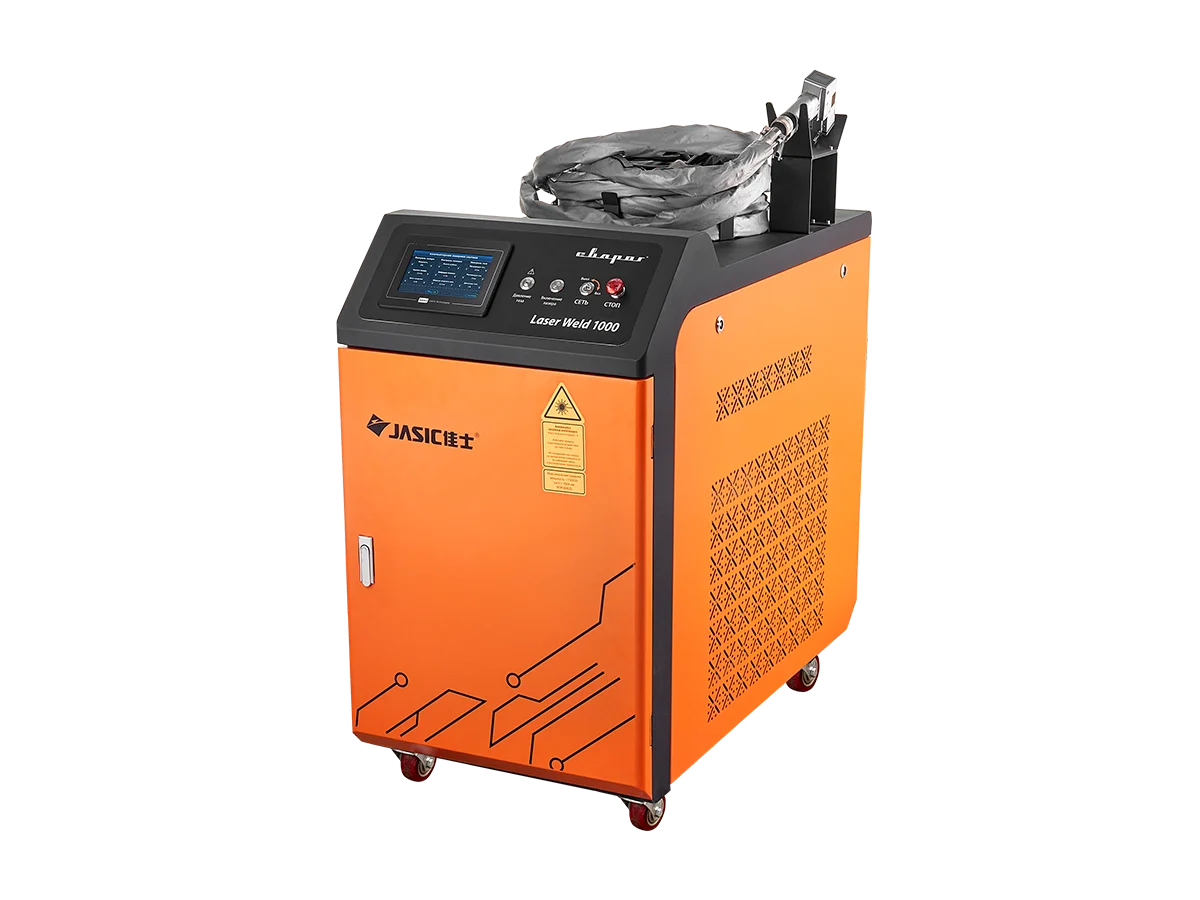
АППАРАТ ДЛЯ РУЧНОЙ ЛАЗЕРНОЙ СВАРКИ И РЕЗКИ LASER WELD 1000 с механизмом подачи сварочной проволоки LWF−11 предназначен для работ с токопроводящими металлами: низкоуглеродистыми, легированными, нержавеющими, оцинкованными сталями, а также алюминием, медью и сплавами толщиной до 3 мм
Получить подробную информацию о демонстрации и приобретении лазерного оборудования:
ПОДРОБНЕЕ

Преимущества сварки и резки аппаратами Laser Weld
- Высокая скорость сварки и резки: в 4 раза быстрее, чем привычными способами
- Простая настройка и эксплуатация: не требует длительного обучения для достижения результата
- Сварка и рез без коробления, деформации, подрезов и прожогов. Минимальная последующая обработка деталей, шлифовка или полировка
- Высокое качество шва и конечного изделия без использования кондукторов благодаря существенно меньшему тепловложению и минимальной зоне термического влияния
- Качественная сварка одним аппаратом разнородных металлических деталей и/или материалов разных толщин
- Минимальные эксплуатационные расходы и затраты на расходные материалы

Особенности моделей Laser Weld
- Оборудование для лазерной сварки и резки выбирается исходя из толщины обрабатываемого металла. Для аппарата Laser Weld 1000 Вт— 3 мм, а для Laser Weld 1500 Вт максимальная толщина составляет— 5 мм.
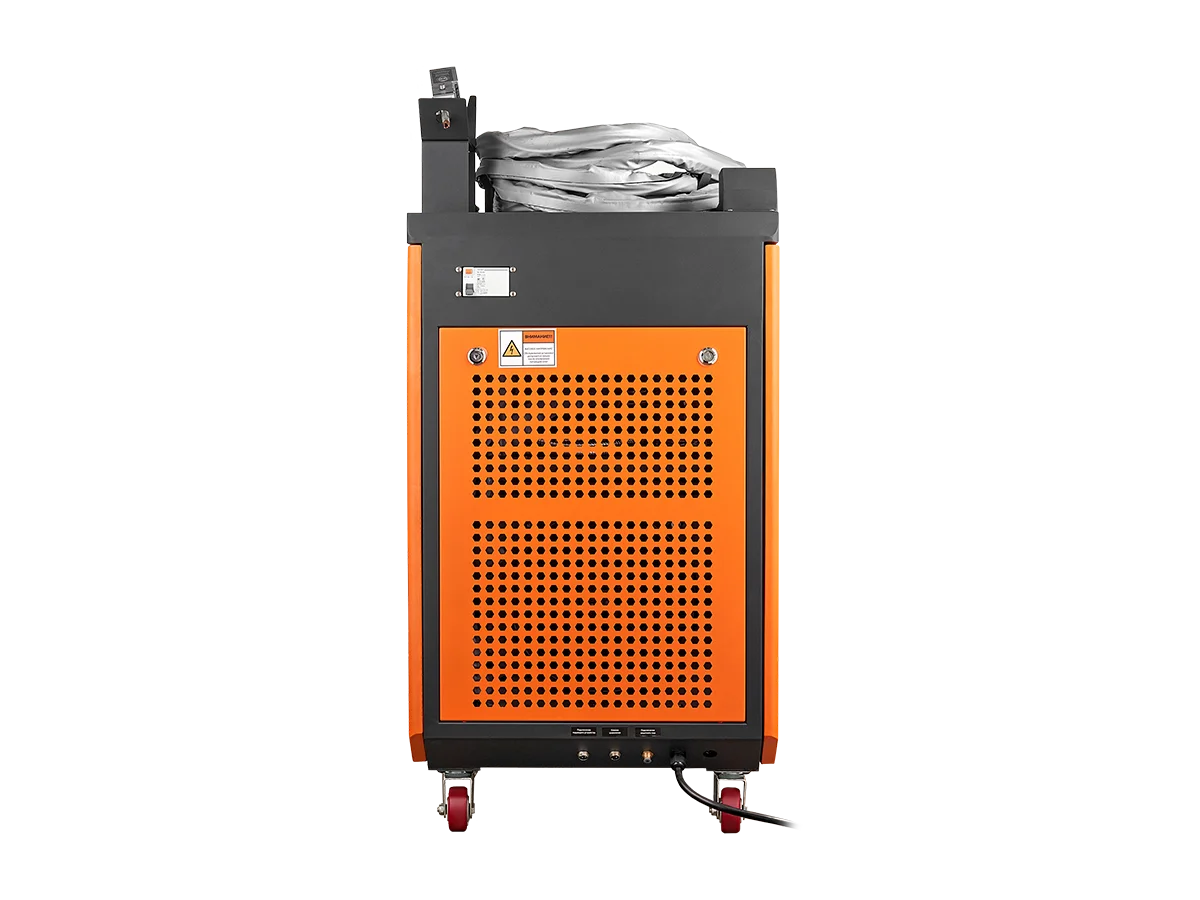
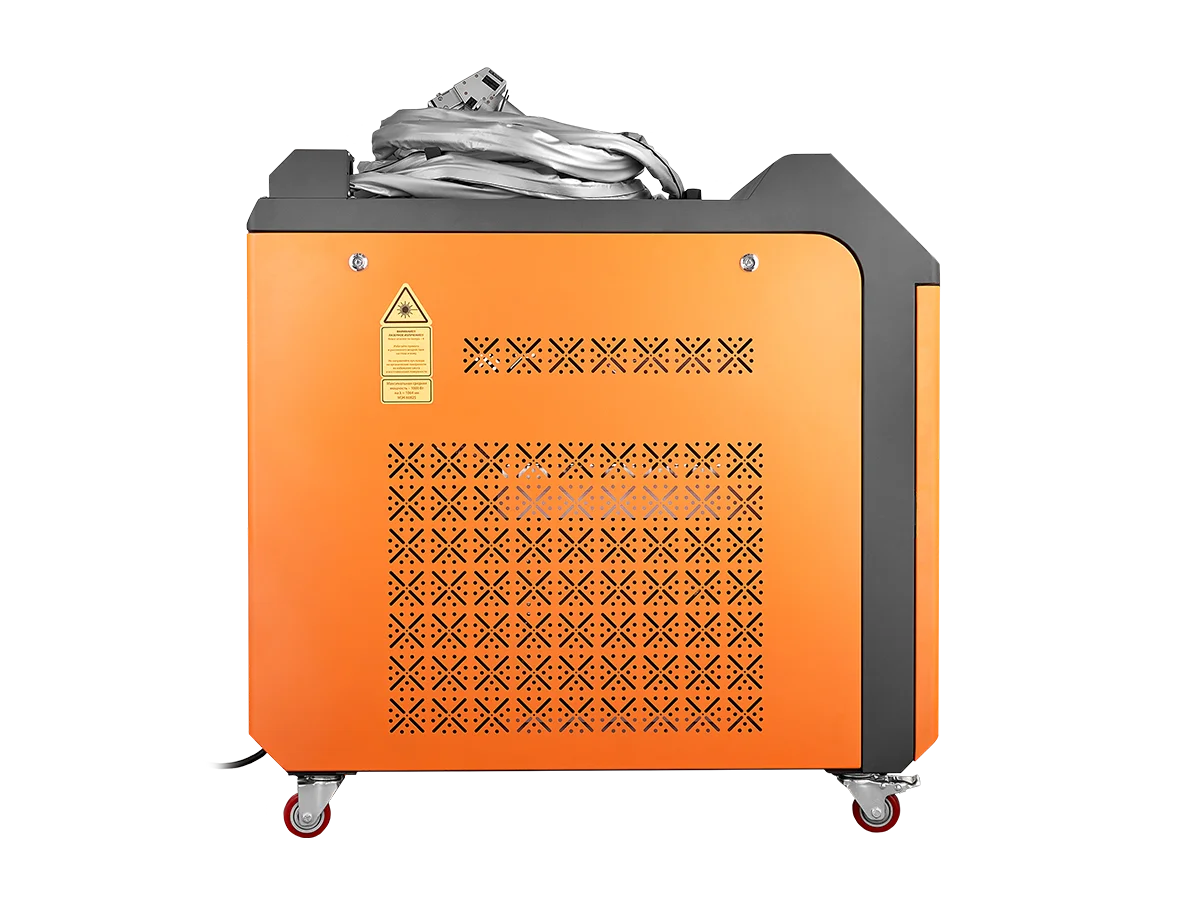
- Аппараты Laser Weld представляют собой единый комплекс, состоящий из нескольких узлов
- Оборудование оснащено волоконным лазером Maxphotonics, который входит в тройку ведущих мировых производителей лазерного оборудования и зарекомендовал себя как надежный и доступный излучатель
Эксплуатационный период лазерного излучателя составляет 100 000 часов или более 11 лет круглосуточной работы без ухудшения качества сварки или резки

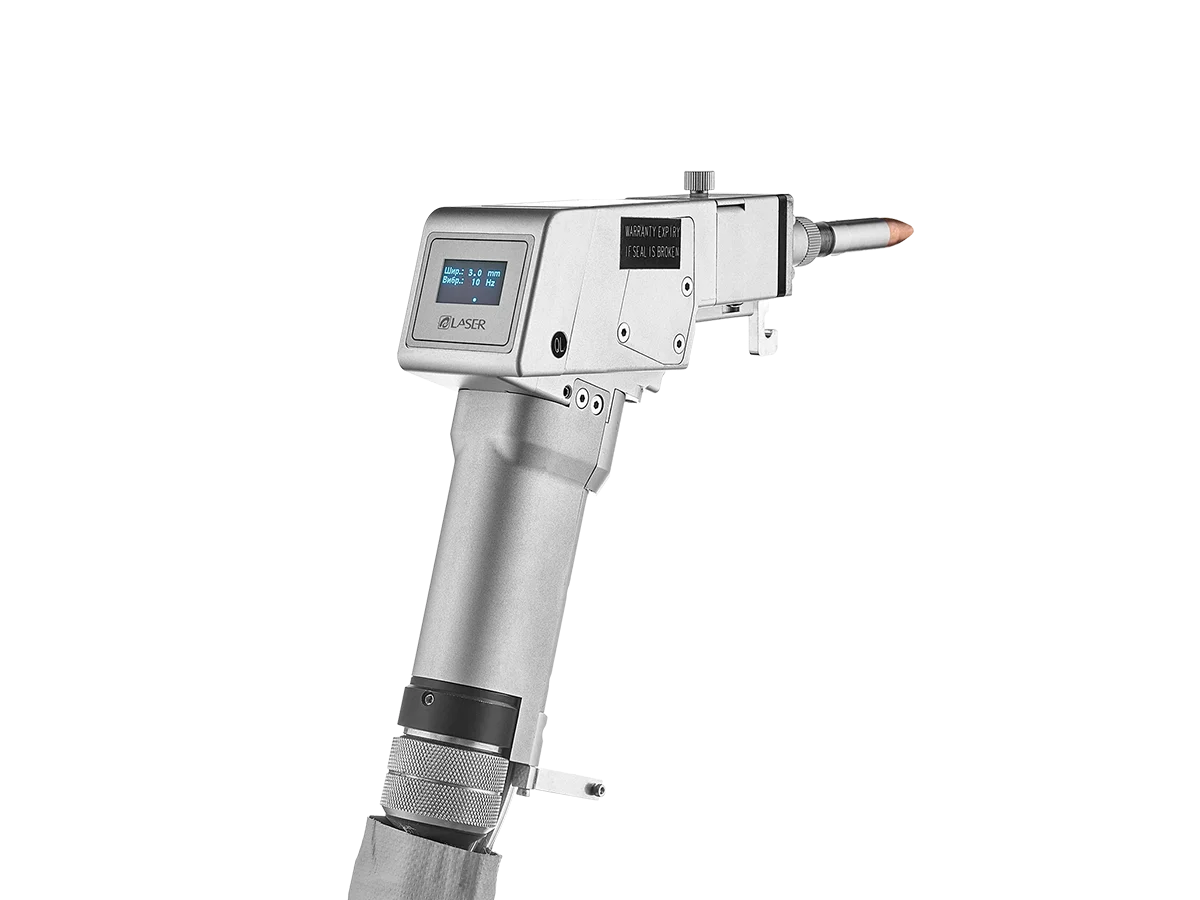
- Лазерная головка оснащена дисплеем, отображающим основные режимы, что повышает контроль за процессом сварки или резки
- Аппарат оснащен холодильной установкой (чиллером) от ведущего китайского производителя промышленного холодильного оборудования Hanli Technology
- Оборудование имеет индикатор, что позволяет точно регулировать температуру охлаждающей жидкости и исключить перегрев лазерной головки и оптоволоконного кабеля

- 4-х роликовый механизм подачи проволоки Laser Feed WF-11 имеет все необходимые настройки для качественной сварки или резки: холостой прогон проволоки вперед/назад, время задержки подачи проволоки до/после сварки, скорость подачи проволоки
- Для удобства на боковой стороне расположена таблица с режимами сварки и резки, что позволяет быстро настроить оборудование.

Управление осуществляется с помощью промышленного контроллера, оснащенного сенсорным цветным 7” LCD дисплеем. Русскоязычный интерфейс понятен российскому пользователю и увеличивает быстроту настроек режимов сварки или резки.

- Оптоволоконный кабель c интерфейсом QBH оснащен системой охлаждения, что позволяет оптимизировать производительность и исключить потери мощности при его нагреве. Благодаря длине кабельной сборки 10 м, работы можно производить на значительном удлинении от аппарата
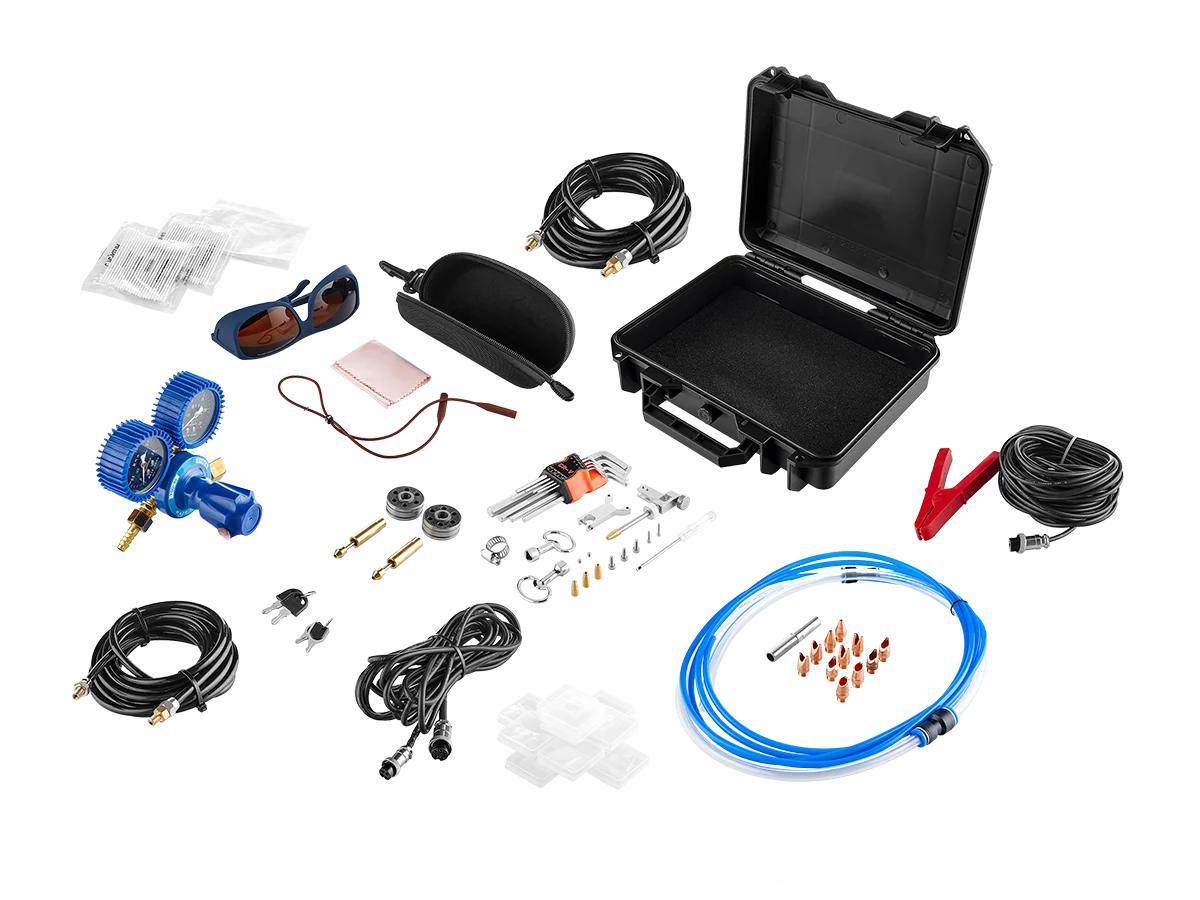
- Аппараты Laser Weld имеют в комплекте поставки все необходимое для выполнения работ по сварке и резке
- Длина кабельной сборки – 10 метров, что позволяет производить работы на значительном удлинении от аппарата
ПРЕИМУЩЕСТВЕННЫЕ ОТЛИЧИЯ СВАРКИ АППАРАТАМИ LASER WELD ОТ MIG/MAG И TIG СВАРКИ
Сварочный процесс
Дуговые способы сварки MIG/MAG, TIG
LASER WELD
Скорость сварки: чем быстрее скорость сварки, тем быстрее будет выполнена задача
Средняя
Высокая (до 4-х раз, в зависимости от толщины
металла, способа и режима сварки)
Качество сварного шва: чем лучше сварной шов, тем меньше необходимо времени на последующую обработку
В зависимости от квалификации персонала
Сварные швы наивысшего
качества при минимальной квалификации персонала
Зона термического влияния: чем меньше зона, тем лучше сохраняются прочностные характеристики готового изделия
Большая (в зависимости от режимов сварки)
Практически отсутствует
Выбор ширины сварного шва: позволяет получить необходимую глубину проплавления при повышенных требованиям к визуальной красоте сварного шва
Не применяется
Выбор ширины сварного шва – от 0.2 до 5 мм.
Коробление и деформации после сварки: чем меньше эти факторы, тем меньше необходимо времени на правку или придание необходимой геометрии
сварной конструкции
Большие (в зависимости от режимов сварки)
Практически отсутствуют
Вид свариваемых материалов: алюминий,
углеродистая, нержавеющая и оцинкованные стали, медь.
Требует наличия разного оборудования
Один аппарат
Количество настраиваемых параметров сварки: чем
меньше, тем проще работать с оборудованием
Большое (в зависимости от функционала оборудования)
Минимальное
Скорость обучения работы на оборудовании: чем меньше,
тем быстрее можно приступить к выполнению поставленной задачи
Длительное
Достаточно одной демонстрации работы оборудования
Простота работы на оборудовании: чем проще, тем больше можно привлекать персонал без специальной подготовки
Требуются большие знания сварочного
процесса, влияние параметров сварки
и настроек аппарата
Не требуются знания сварочного процесса
Вредные испарения в процессе сварки: чем меньше,
тем безопасней и дешевле производство готовых изделий
Большие (требует применение вытяжки или специальных СИЗОД*)
Минимальные, требует применения специальных очков, которые идут в комплекте поставки
Расходные части: чем меньше частей, тем дешевле производство готовых изделий
Большое количество в
зависимости от конструкции горелки. Для MIG: сопла, токопроводящие наконечники, направляющие каналы
и т.д. Для TIG: сопла, вольфрамовые электроды, заглушки, цанги и т.д.
Минимальное количество: сопло и фокусирующая линза
Дополнительные материалы или оборудование: чем меньше частей, тем дешевле производство готовых изделий
Для MIG: сварочная химия (сварочные пасты, спреи, аэрозоли и т.п.). Для TIG: машинки для заточки вольфрамовых электродов
Не требует дополнительного
оборудования. Всё необходимое
поставляется в комплекте
ПРЕИМУЩЕСТВЕННЫЕ ОТЛИЧИЯ ЛАЗЕРНОЙ РЕЗКИ ОТ ВОЗДУШНО-ПЛАЗМЕННЫХ СПОСОБОВ
Процесс реза
Воздушно-плазменная резка CUT
LASER WELD
Скорость реза: чем быстрее скорость реза, тем быстрее будет выполнена задача
Средняя
Высокая
Качество реза: чем лучше рез, тем меньше необходимо времени на последующую обработку
Среднее (требует последующей обработки)
Высокое
Зона термического влияния: чем меньше зона, тем лучше сохраняются прочностные характеристики готового изделия
Большая (в зависимости
от режимов реза)
Минимальная
Коробление и деформации после резки: чем меньше эти
факторы, тем меньше необходимо времени на правку
Средние (в зависимости
от режимов реза)
Практически
отсутствуют
Ширина реза: чем уже рез, тем больше экономия на материале
Большая (в зависимости от
режимов реза и диаметра
сопла), нерегулируемая
Регулируемая:
0.2 – 0.6 мм
Дополнительное оборудование: чем меньше оборудования, тем
дешевле производство готовых изделий.
Компрессор, выбирается от мощности аппарата.
Не требует дополнительного оборудования. Всё необходимое поставляется в комплекте
Расходные части: чем меньше частей, тем дешевле производство готовых изделий
Большое количество в зависимости от конструкции плазмотрона (сопла, катоды, защитные насадки и т.д)
Минимальное: сопло и фокусирующая линза поставляются в комплекте
Мы видим, что использование аппаратов для лазерной сварки и резки экономически выгодней, не требует использования дополнительного оборудования, постоянной замены расходных материалов и высокой квалификации персонала. При этом качество сварного изделия неизменно высокое.

МЫ МОЖЕМ ПРОВЕСТИ ДЕМОНСТРАЦИЮ ОБОРУДОВАНИЯ В НАШЕМ ДЕМО-ЗАЛЕ ИЛИ ОНЛАЙН
Для этого свяжитесь с нами по бесплатному телефону 8-800-555-68-34 или отправьте заявку на почту info@svarog-rf.ru
Мы организуем демонстрацию в удобном для вас формате. Вы можете, в рамках демонстрации, выполнить работы по сварке или резке деталей или заготовок, предварительно обсудив с нами ваши производственные задачи
Отзывы
Отзывов пока нет.