
Описание
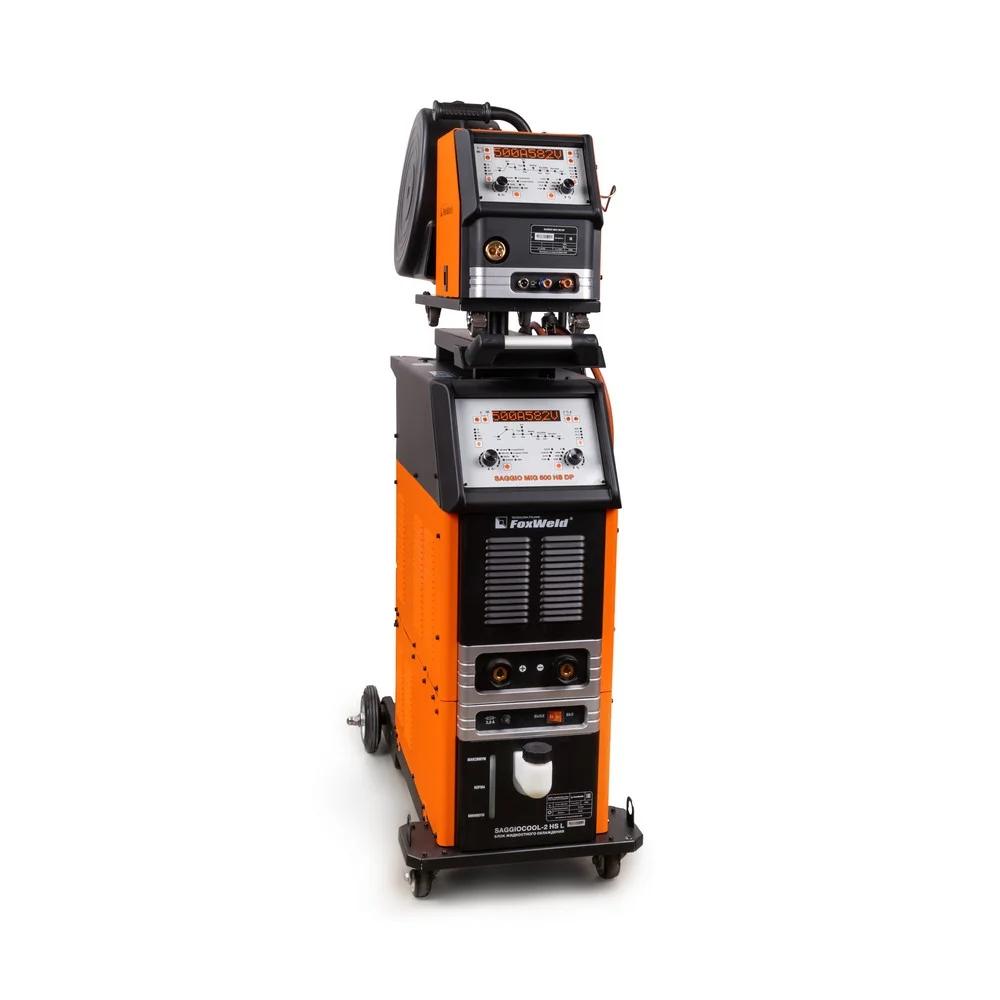
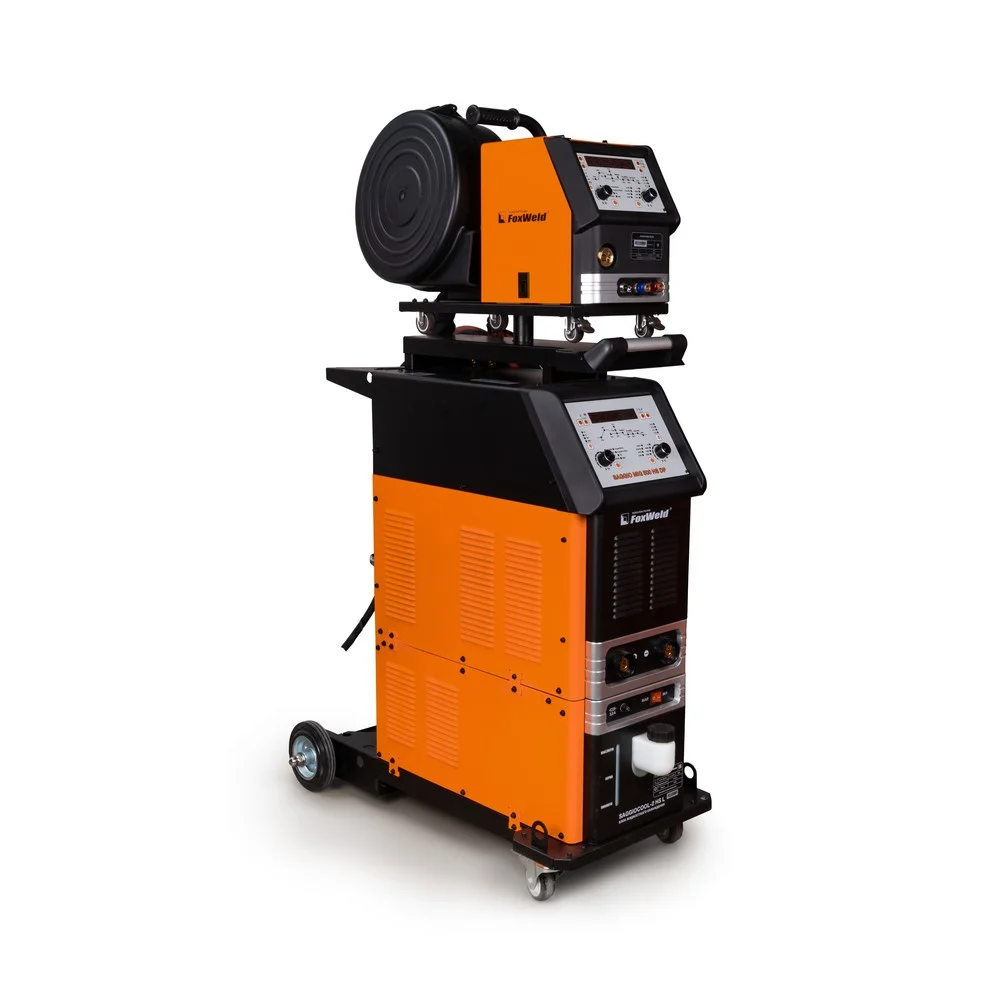
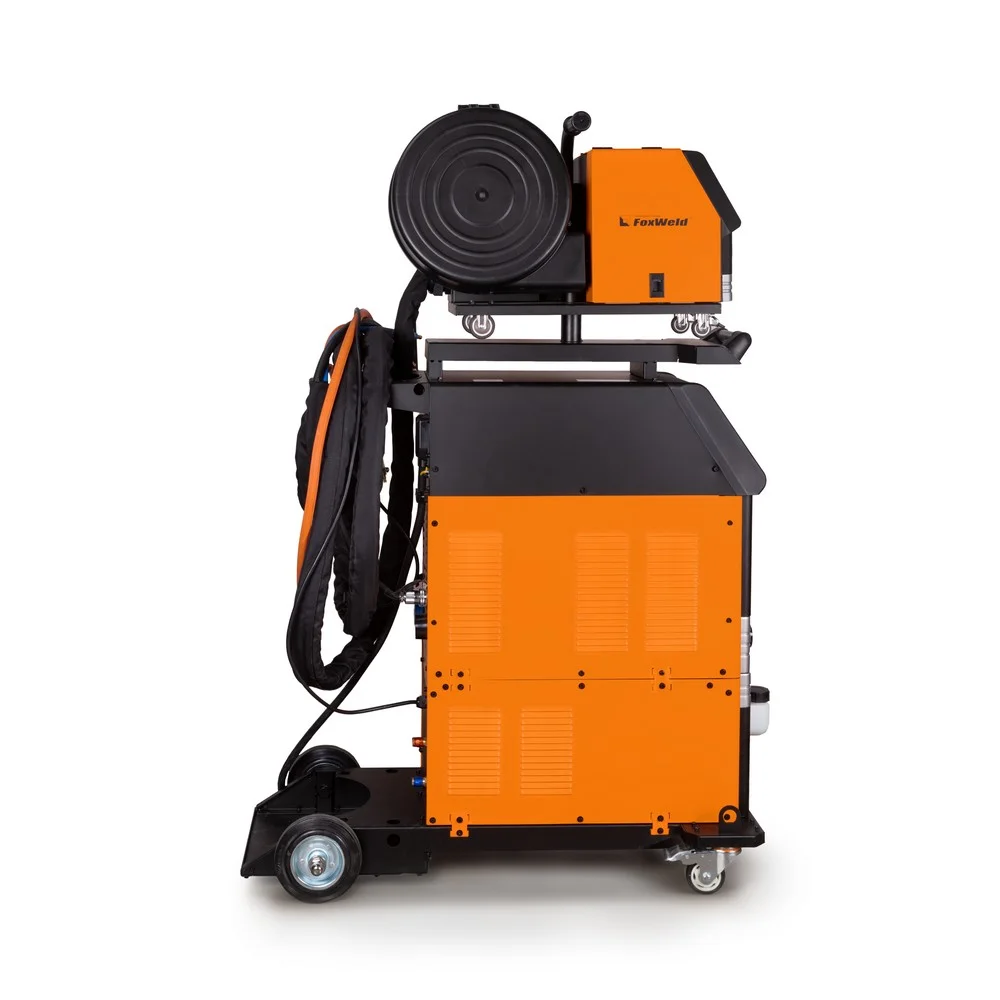
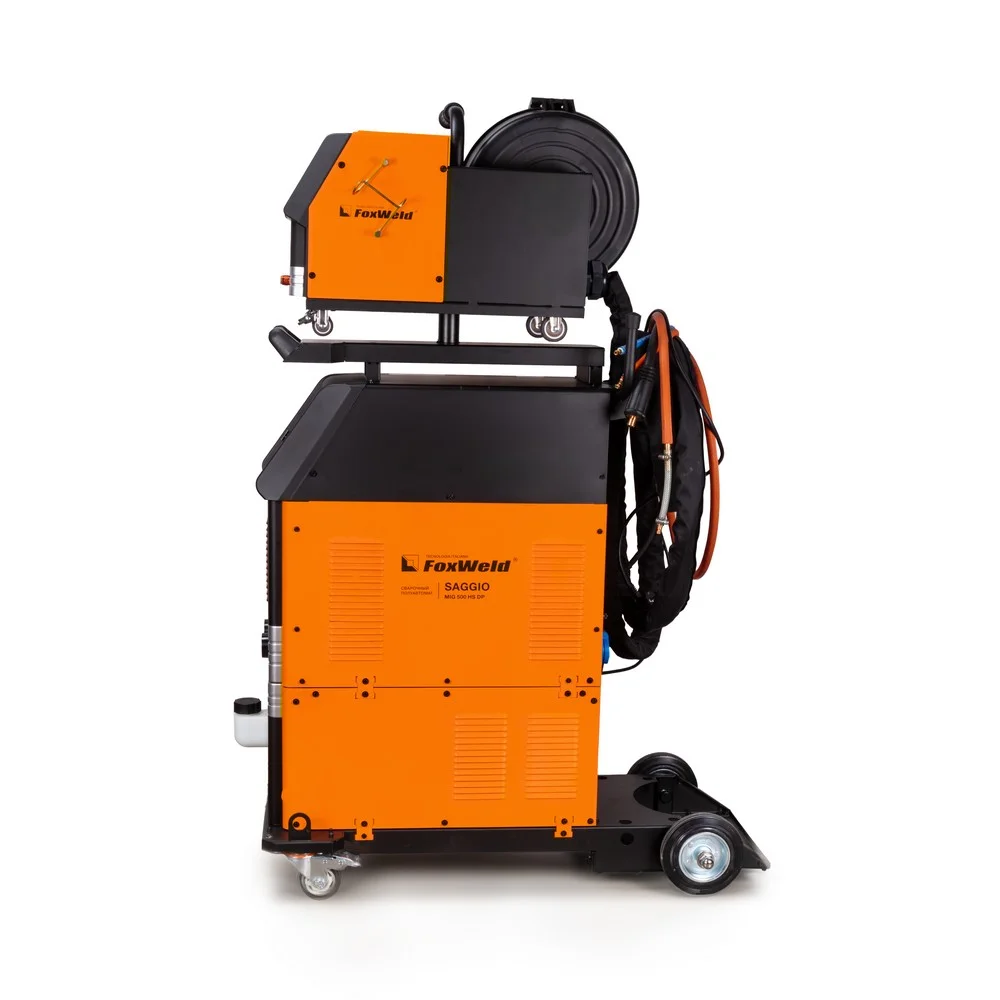
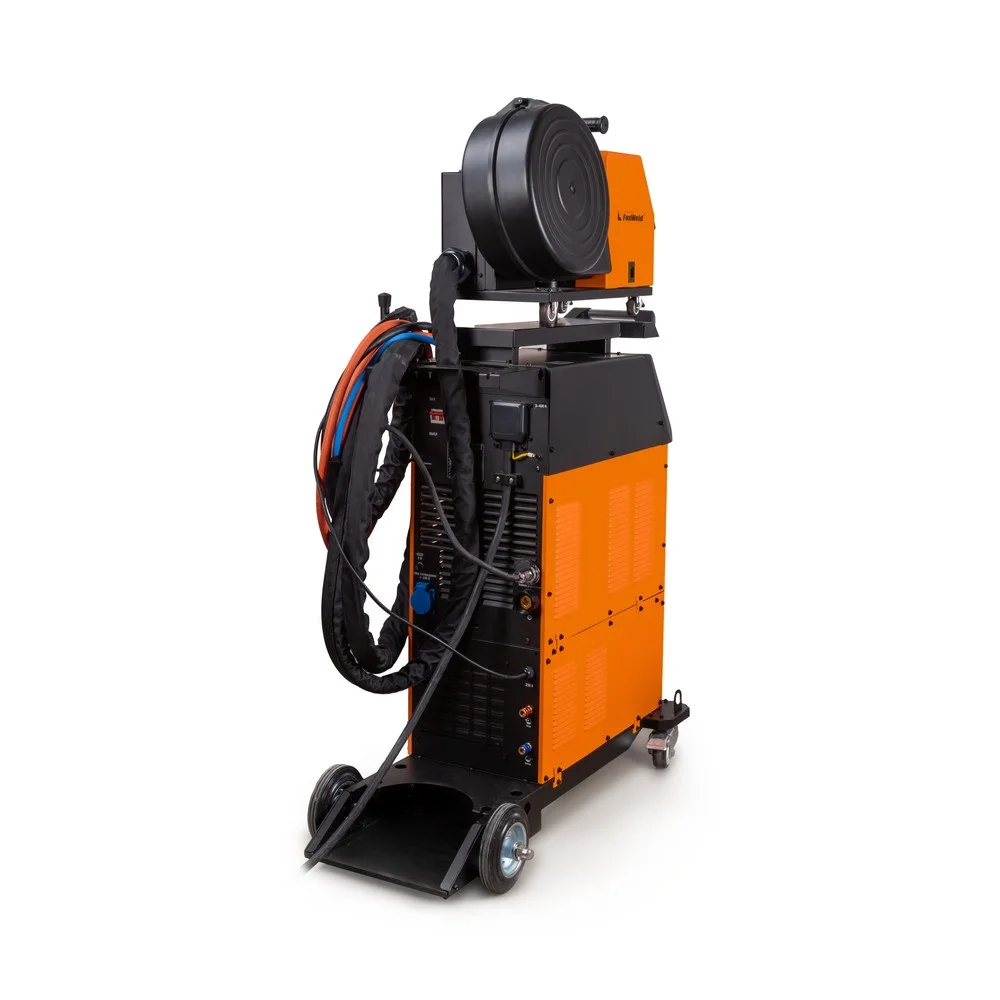
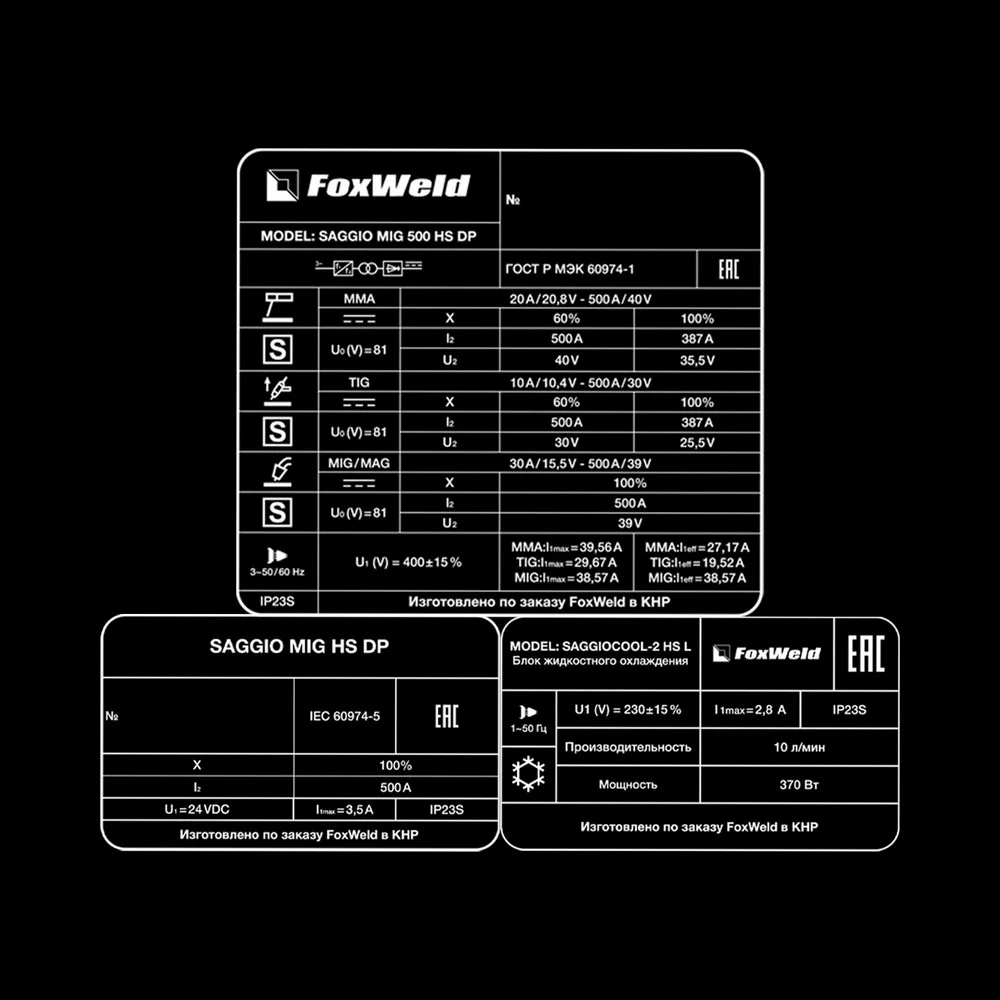
Сварочный полуавтомат SAGGIO MIG 500 HS DP – это многофункциональный промышленный аппарат с полностью цифровым управлением, позволяющий производить сварку изделий из низкоуглеродистой и нержавеющей стали, а также алюминиевых и медных сплавов. Аппарат позволяет проводить следующие процессы сварки: полуавтоматическая сварка — ручной режим настройки параметров сварки (MIG MAN), синергетический режим (MIG SYN), синергетический импульсный режим сварки (Pulse), синергетический режим сварки с двойным импульсом (Double Pulse), синергетический импульсный режим сварки (H-speed Pulse), синергетический режим с двойным импульсом (H-speed Double Pulse); аргонодуговая сварка на постоянном токе с возбуждением дуги касанием вольфрамового электрода (TIG); ручная дуговая сварка на постоянном токе штучным электродом (ММА). Режимы «Н-Speed Pulse» и «Н-Speed Double Pulse» позволяют увеличить производительность процесса сварки по сравнению со стандартными программами импульсных процессов. Данная модель позволяет сохранять настройки установленных параметров сварки и воспроизводить их при необходимости. Карта памяти рассчитана на 20 ячеек. SAGGIO MIG 500 HS DP оборудован тележкой на колёсах с местом для установки баллона с газом.

РЕЖИМЫ HS PULSE/DOUBLE PULSE
Режим High Speed Pulse (HSP) позволяет увеличить скорость сварочного процесса до 30% по сравнению с обычным режимом Pulse. Это достигается благодаря более быстрой подаче капель расплавленной проволоки в сварочную ванну. Кроме того, с использованием режима High Speed Pulse происходит более глубокое проплавление металла при уменьшенном тепловложении, что значительно улучшает качество шва при сварке алюминия и нержавеющей стали. Режим оптимизирован для всех пространственных положений швов, в том числе вертикальных. High-Speed Double Pulse (HS DP) — высокоскоростной режим двойной импульсной сварки, сочетает высокую и низкую фазы импульса в одном процессе, увеличивая скорость подачи до 30%. Эта технология обеспечивает отличный контроль над фазами нагрева и охлаждения, что приводит к меньшему разбрызгиванию и создает красивый внешний вид сварного шва, схожий с TIG сваркой. Особенно актуально для материалов средней толщины и толстостенных изделий из алюминия.

СОХРАНЕНИЕ И ЗАГРУЗКА ПРОГРАММ С EURO-ГОРЕЛКИ
Благодаря управлению ячейками памяти с обычной горелки типа Euro оператор может переключать предзаписанные ячейки программ через внутреннюю память аппарата. В результате процесс сварки будет очень удобным и гибким. Переключение программ происходит путем двух быстрых нажатий на кнопку горелки, программа будет меняться на следующую и через 1 секунду можно продолжить сварку. Данная функция работает только в режиме 4T.

РЕЖИМ ТЕХНОЛОГА
В аппарат добавлена функция блокировки изменения программ любым способом на панели управления путем установки и снятия 4-х значного пароля. Это позволяет технологу на производстве контролировать работу сварщиков.

РЕЖИМ DOUBLE PULSE
При двойном импульсе скорость подачи проволоки меняется во время сварки в соответствии с заданными параметрами. Режим DOUBLE PULSE идеален для сварки нержавеющей стали и алюминия (также благодаря очищающему воздействию быстрых фронтов переключения), особенно тонких листов, на которых можно добиться уровня качества, равного аргонодуговой сварке (TIG), при этом производительность будет более высокой. В режиме DOUBLE PULSE можно регулировать длительность тока импульса и тока паузы, что позволяет дополнительно управлять внешним видом шва и уменьшать зону термического влияния. Сварка в режиме DOUBLE PULSE упрощает процесс сварки алюминия и его сплавов, а также нержавеющих сталей, обеспечивая высокий уровень надежности соединения.

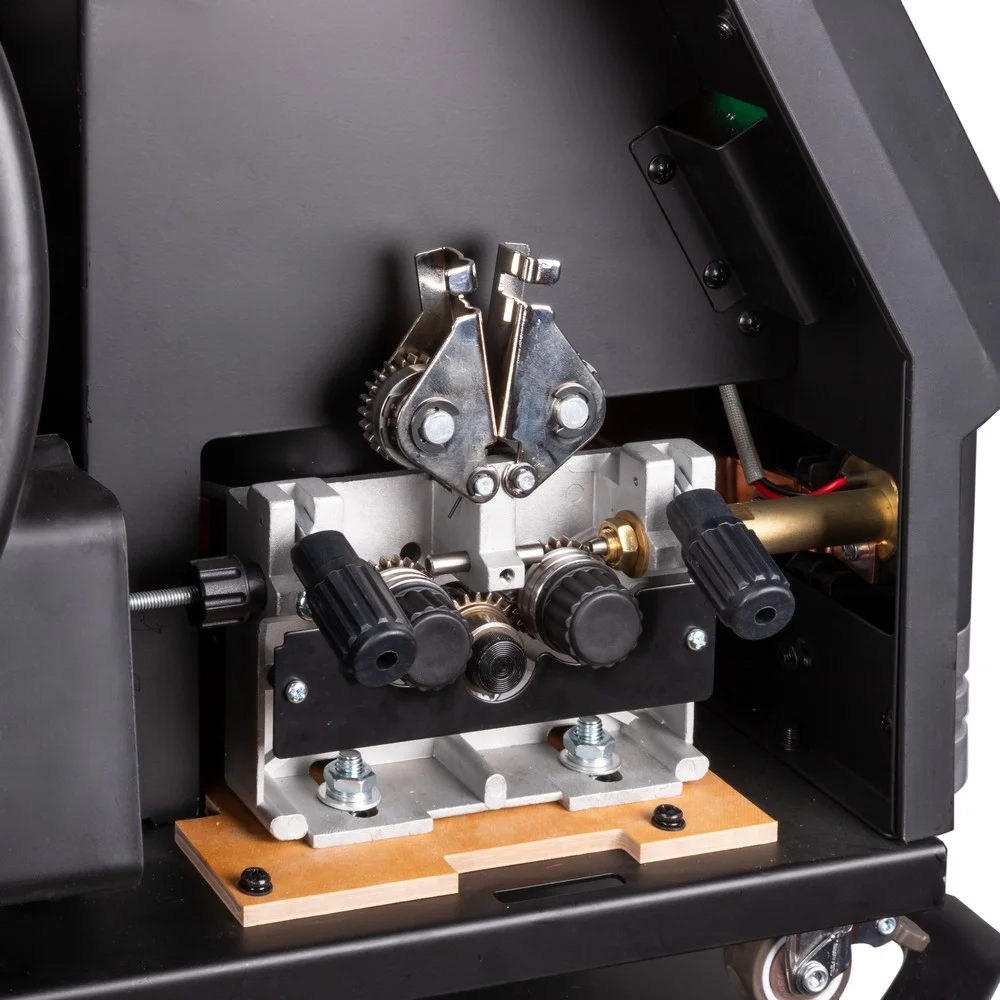
4-РОЛИКОВЫЙ МЕХАНИЗМ ПОДАЧИ
4-роликовый механизм подачи сварочной проволоки обеспечивает стабильную подачу присадочного материала, что способствует получению качественного результата. 4 ролика позволяют подавать проволоку в область сварки без рывков и проскальзываний, особенно при использовании длинных сварочных горелок, а также обеспечивают меньшее давление и деформацию сварочной проволоки, что критически важно для качественной и стабильной сварки.
Преимущества:
- Синергетическое управление
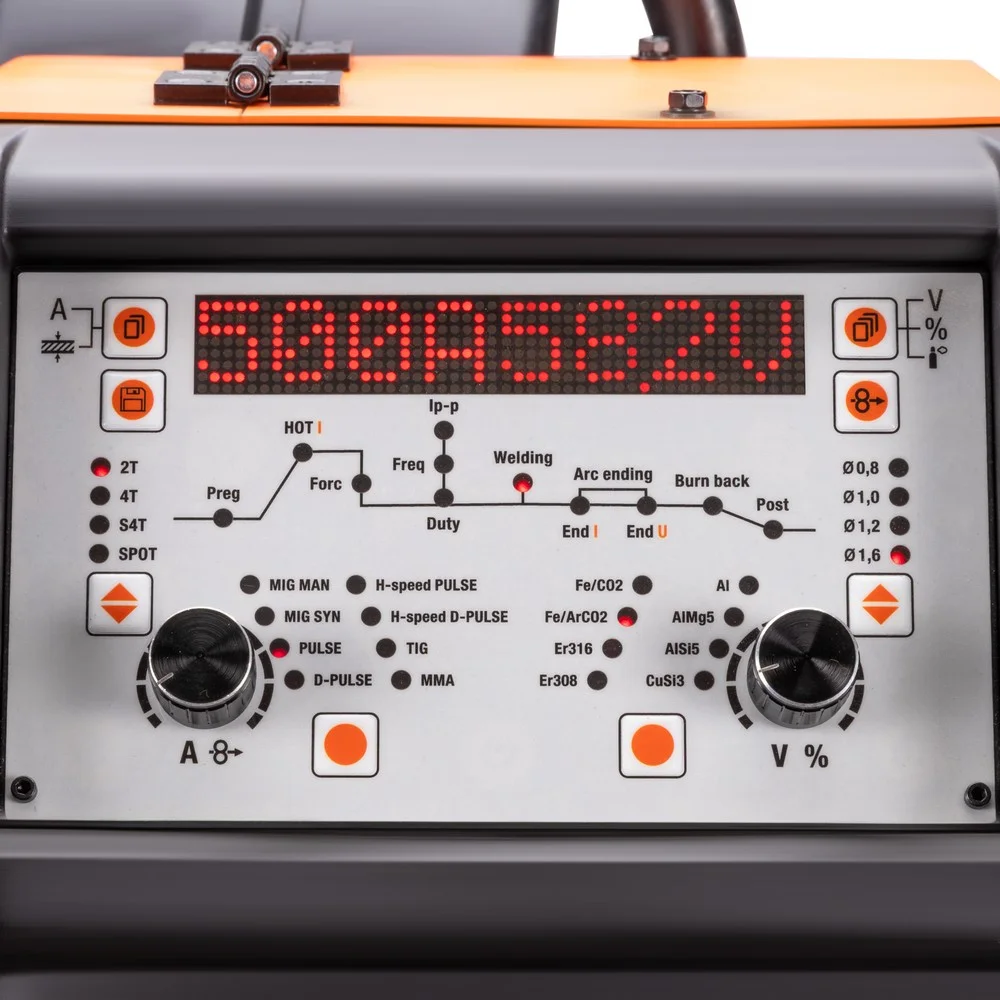
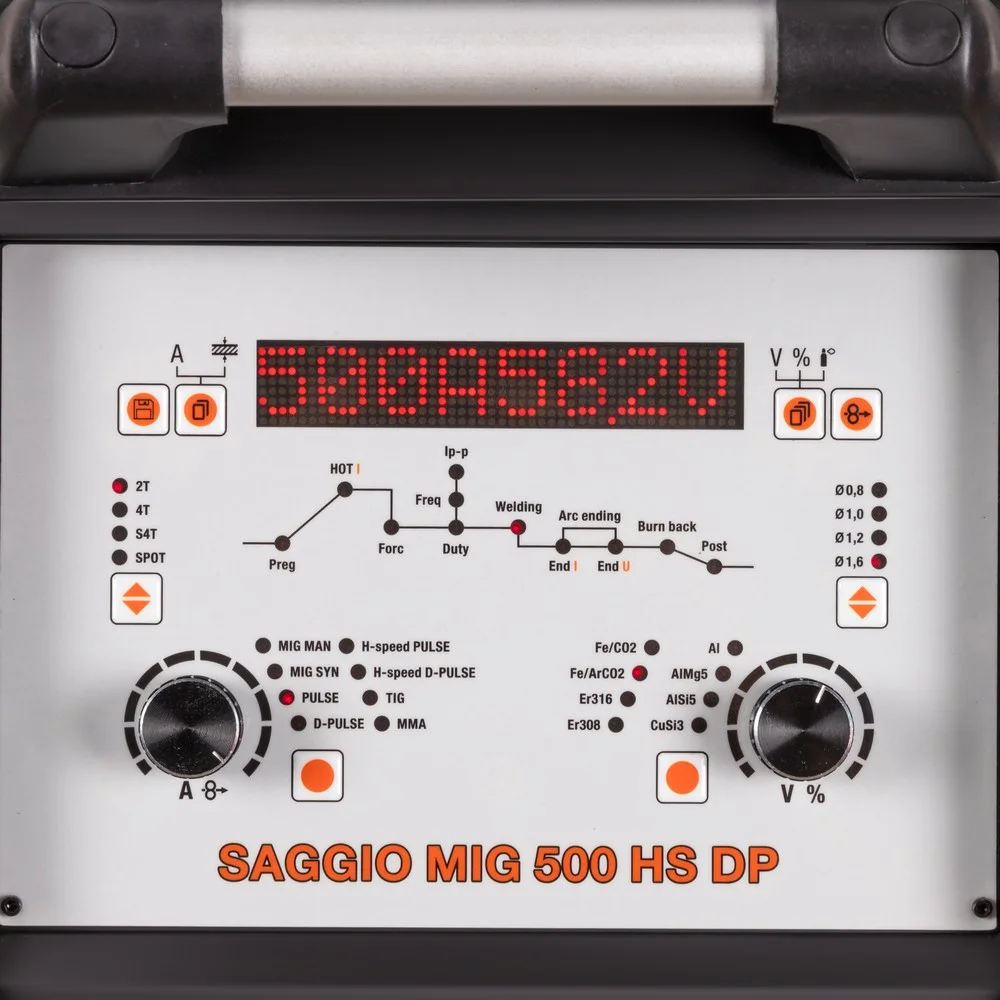
- Цифровой дисплей на панели управления источника и МП
- Циклограмма параметров сварки
- Сохранение и загрузка программ сварки
- Отдельный механизм подачи
- Панель управления на механизме подачи
- Блок жидкостного охлаждения
- Режимы работы горелки 2Т, 4Т, Special 4T, SPOT
- Сварка без газа FCAW самозащитной проволокой
- Функция VRD (снижение напряжения холостого хода)
- Встроенные функции Hot Start (Горячий старт), Arc Force (Форсаж дуги) и Antisticking (Антизалипание)
- Тележка на колёсах с установочным местом для баллона с газом
- Расширенная гарантия 5 лет
СВАРКА АЛЮМИНИЯ
Сварка алюминия широко востребована в производстве, т.к. этот металл часто используется в качестве конструкционных материалов, применяемых для изготовления деталей приборов, машин и сооружений. Аргонодуговая сварка (TIG) на переменном токе – один из лучших способов соединения алюминиевых деталей, регулировка частоты AC позволяет настраивать баланс переменного тока в зависимости от степени загрязнённости алюминиевых деталей окислами. Функция импульса позволяет достичь наилучших результатов в деле сварки алюминиевых заготовок, в таком режиме получается наиболее качественный и эстетичный шов.
СИНЕРГЕТИЧЕСКИЙ РЕЖИМ УПРАВЛЕНИЯ
Режим синергетики позволяет сэкономить время и получить качественное сварное соединение даже новичку, так как основные параметры подбираются автоматически с возможностью тонкой ручной подстройки сварочного процесса.
ЦИКЛОГРАММА ПАРАМЕТРОВ СВАРКИ

1. Preg (НАЧАЛЬНАЯ ПРОДУВКА ГАЗА)
2. НОТ I (СТАРТОВЫЙ ТОК)
3. Forc (ИНДУКТИВНОСТЬ)
4. Welding (СВАРОЧНЫЙ ТОК)
5. END I (ТОК КРАТЕРА)
6. END U (НАПРЯЖЕНИЕ КРАТЕРА)
7. Burn back (ОТЖИГ ПРОВОЛОКИ)
8. Post (КОНЕЧНАЯ ПРОДУВКА ГАЗА)
9. Iр-р (ТОК ИМПУЛЬСА)
10. Freq (ЧАСТОТА ИМПУЛЬСА)
11. Duty (ВРЕМЯ ИМПУЛЬСА)
ОРГАНЫ УПРАВЛЕНИЯ И ИНДИКАЦИИ

1. Цифровой дисплей
2. Кнопка выбора: толщины свариваемого металла / сварочного тока
3. Кнопка сохранения/загрузки программ
4. Циклограмма параметров сварки
5. Кнопка выбора режима кнопки MIG горелки
6. Регулятор «А» сварочного тока/скорости подачи; кнопка настройки параметров сварки
7. Кнопка выбора процесса сварки
8. Кнопка выбора материала
9. Многофункциональная кнопка
10. Кнопка протяжки проволоки в режиме MIG/MAG
11. Кнопка выбора диаметра сварочной проволоки
12. Регулятор «V» сварочного напряжения, настройки параметров сварки
Применение:
Комплектация:
• Сварочный полуавтомат SAGGIO MIG 500 HS DP – 1 шт.;
• Механизм подачи SAGGIO WF-HS – 1 шт.;
• Блок жидкостного охлаждения SAGGIOCOOL-2 HS L – 1 шт.;
• Тележка – 1 шт.;
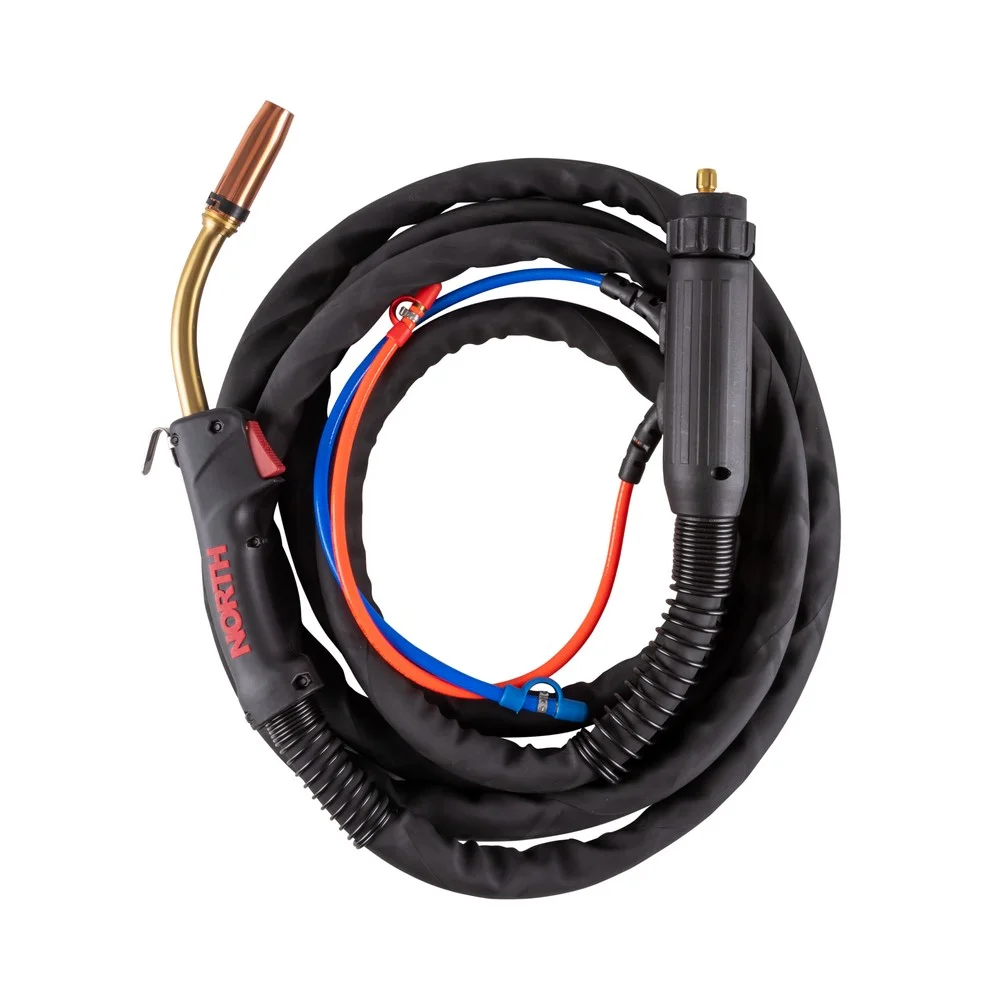
• Горелка NORTH-500 с жидкостным охлаждением, 3 м – 1 шт.;
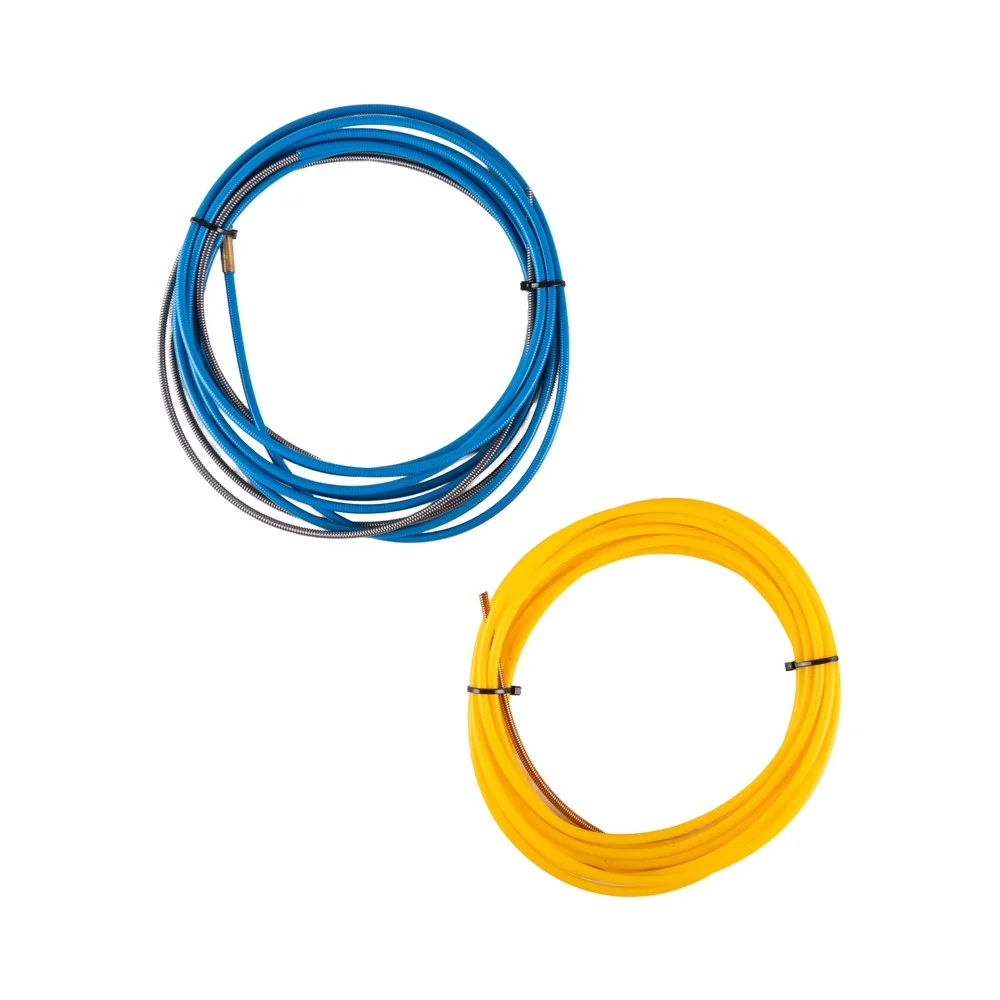
• Канал стальной 0,8 — 1,0 мм, 3 м – 1 шт.;
• Канал стальной 1,2 — 1,6 мм, 3 м (внутри горелки) – 1 шт.;
• Канал тефлоновый 1,2 — 1,6, 3 м для сварки алюминия – 1 шт.;
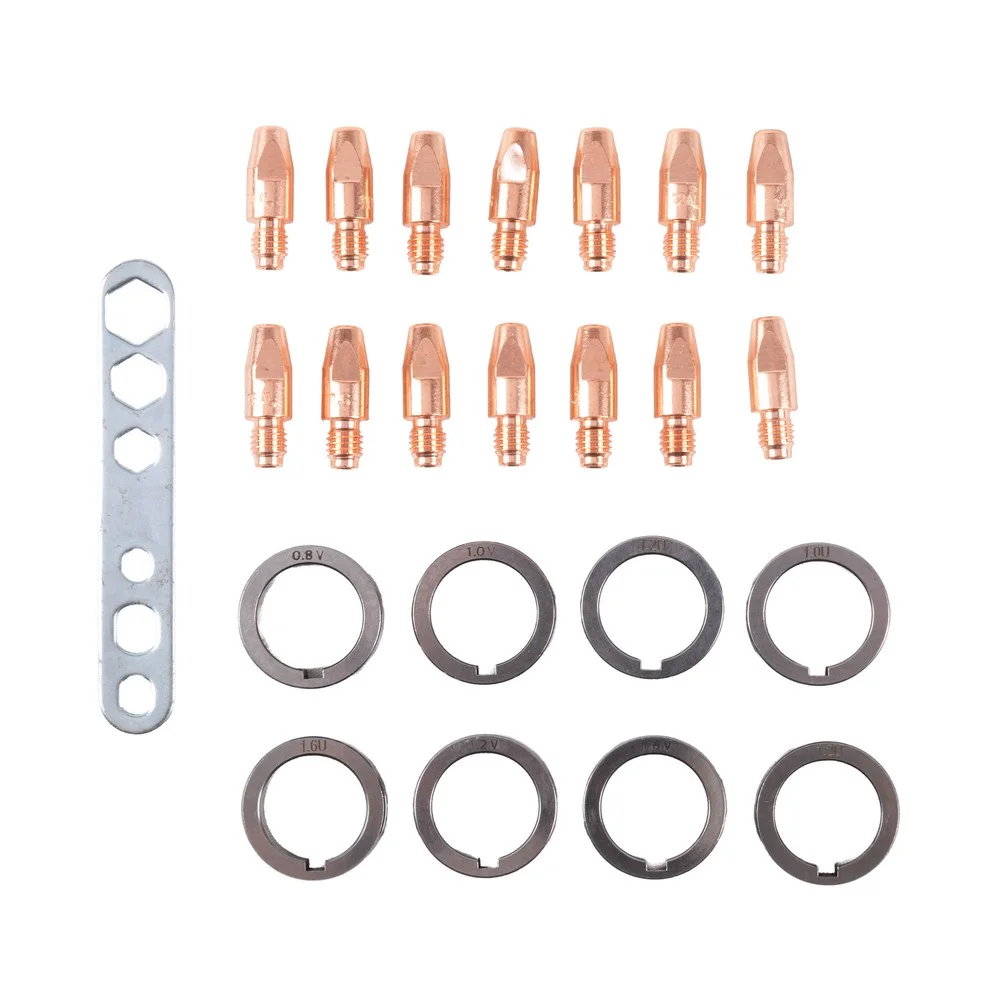
• Контактные наконечники 0,8 мм для стали – 2 шт.;
• Контактные наконечники 1,0 мм для стали – 2 шт.;
• Контактные наконечники 1,2 мм для стали – 2 шт.;
• Контактные наконечники 1,6 мм для стали – 2 шт.;
• Контактные наконечники 1,0 мм для алюминия – 2 шт.;
• Контактные наконечники 1,2 мм для алюминия – 2 шт.;
• Контактные наконечники 1,6 мм для алюминия – 2 шт.;
• Ролик с V-образной канавкой 0,8 — 1,0 мм – 2 шт.;
• Ролик с V-образной канавкой 1,2 — 1,6 мм (в аппарате) – 2 шт.;
• Ролик с U-образной канавкой 1,0 — 1,2 мм – 2 шт.;
• Ролик с U-образной канавкой 1,2 — 1,6 мм – 2 шт.;
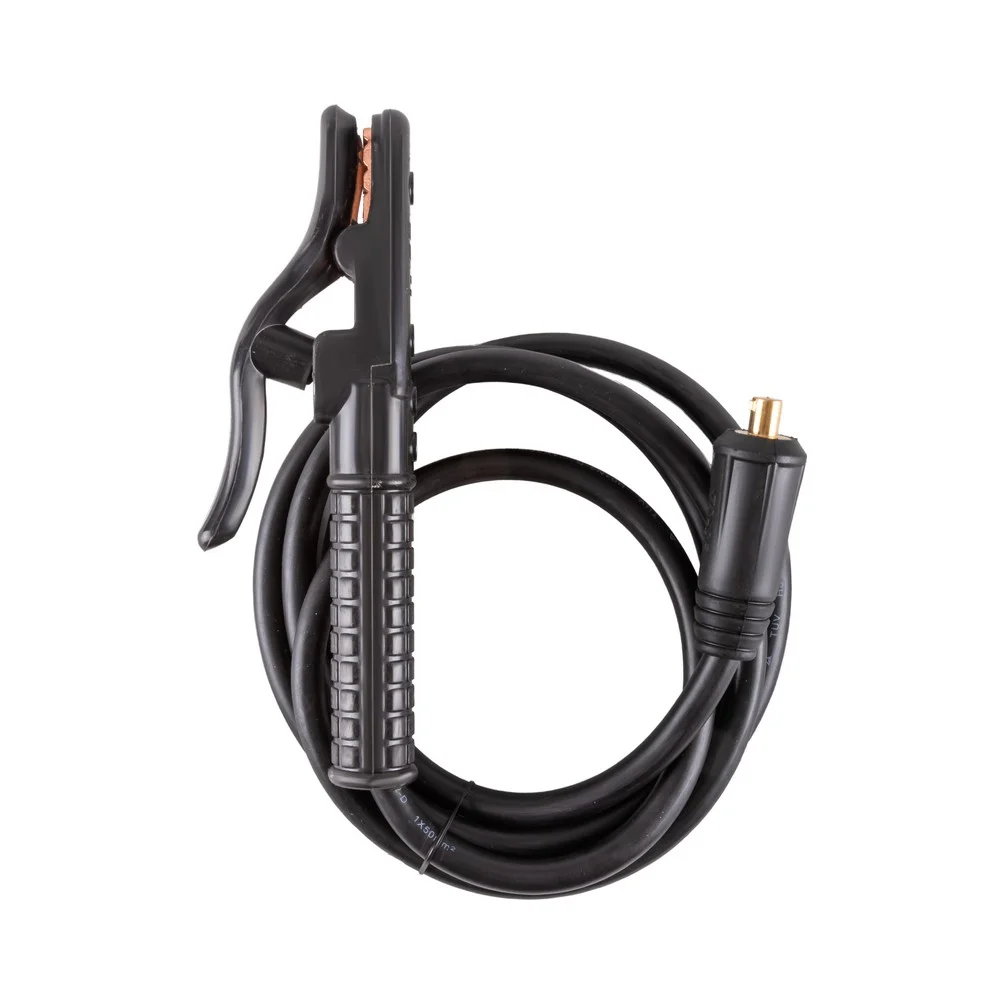
• Электрододержатель 500 А, 50 мм², 3 м – 1 шт.;
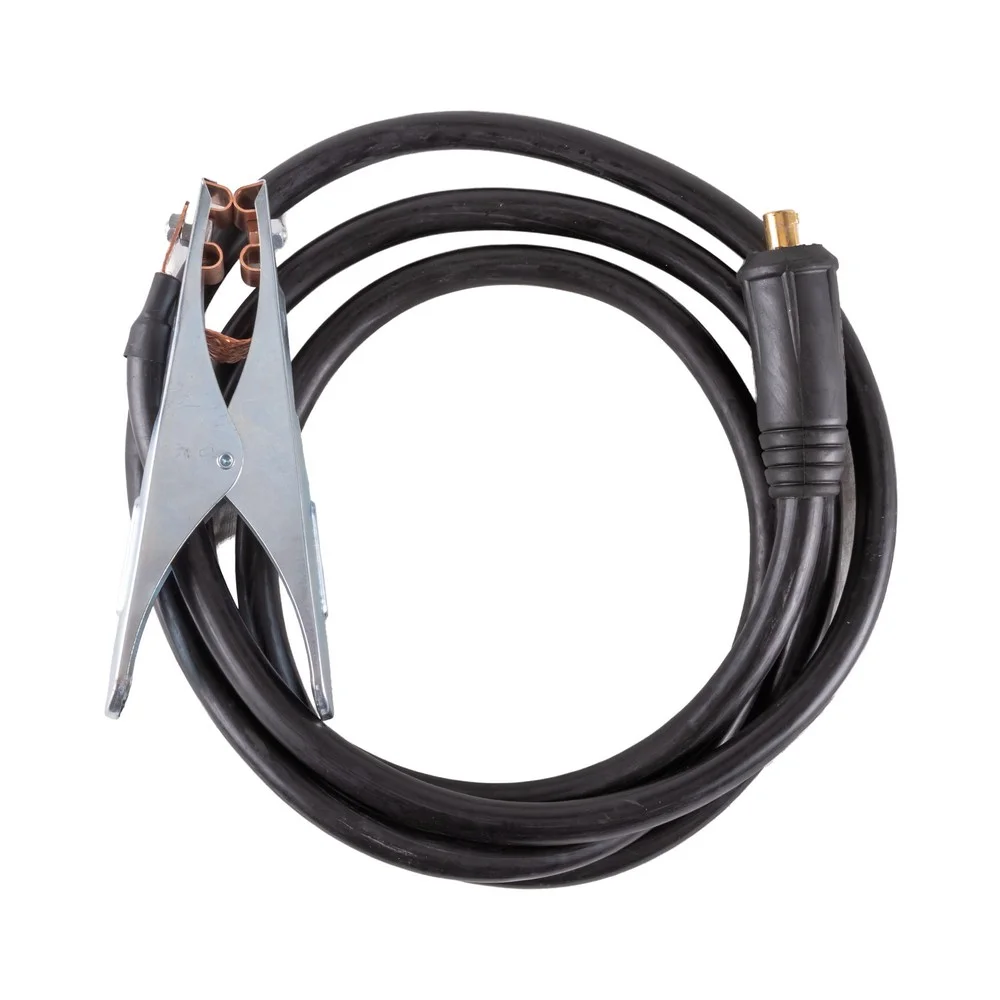
• Кабель с зажимом 600 А, 70 мм², 3 м – 1 шт.;
• Кабель управления с газовым шлангом и шлангами охлаждения, 5 м, 70 мм², 7 pin – 1 компл.;
• Кабель питания, 3 м – 1 шт.;
• Ключ – 1 шт.;
• Предохранители 2,5 А – 10 шт.;
• Хомут для шланга – 2 шт.;
• Инструкция по эксплуатации + Гарантийный талон – 1 компл.
*Производитель оставляет за собой право вносить изменения в комплектацию и характеристики оборудования без предварительного уведомления покупателя.
Отзывы
Отзывов пока нет.